Точечная сварка тонкого металла без прожогов: что влияет на результат
Точечная сварка тонкого металла требует устойчивого прилегания и управляемого нагрева. Прожог — заметный дефект, но отсутствие отверстия ещё не доказывает качество соединения. Нужно получить требуемую прочность при допустимой деформации и повторять результат в серии, включая края и сложные участки детали.
Укажите весь пакет, а не одну толщину
Запишите материал каждого листа, толщину, покрытие и число слоёв. Пакет 0,5 + 0,5 мм отличается от 0,5 + 2 мм. Важно также положение точки относительно края и отбортовок, жёсткость заготовки и допустимый след инструмента. Эти сведения нужны до выбора машины и режима.
Для тонких деталей особенно заметны зазоры и ошибки фиксации. Если инструмент сначала сминает или изгибает лист, контакт в момент импульса становится нестабильным. Убедитесь, что упоры не создают перекоса, а поддержка не мешает естественному прилеганию пакета.
Почему возникает прожог
Причины могут включать избыточный локальный нагрев, неправильный контакт, загрязнение или неподходящую форму электродов. Оцените состояние поверхности и инструмента, усилие и последовательность цикла. Уменьшение времени до исчезновения отверстия не заменяет проверки соединения на прочность.
Если дефект появляется только у края, сравните геометрию этой зоны с контрольным образцом. Если после серии — проверьте прогрев и износ. Если после смены заготовок — материал и подготовку. Такая привязка помогает выбрать проверяемую причину вместо случайного изменения параметров.
Электроды и допустимый след
Рабочая поверхность должна соответствовать пакету и требованиям к внешнему виду. Изменение диаметра площадки меняет распределение тока и давления. Нельзя без повторной проверки уменьшать её ради аккуратной вмятины или увеличивать, чтобы скрыть износ.
Проверьте соосность под нагрузкой и обе стороны соединения. Тонкий лист может заметно деформироваться от неправильного контакта нижнего электрода, который оператору плохо виден. Для лицевой поверхности полезно утвердить образец допустимого следа и способ его оценки.
Как настроить процесс
- Подготовьте представительные заготовки и стабильное базирование.
- Проверьте движение электродов, усилие и охлаждение.
- Используйте исходные рекомендации для соответствующей машины и пакета.
- Меняйте контролируемые параметры последовательно, сохраняя образцы.
- Оцените соединение и поверхность по согласованным критериям.
- Подтвердите устойчивость на серии и крайних положениях точек.
Сравнивайте несколько признаков результата
| Критерий | Почему нужен |
|---|---|
| Прочность соединения | Не определяется одним внешним видом |
| Вмятина и повреждение поверхности | Влияют на пригодность лицевой детали |
| Деформация сборки | Может мешать последующему монтажу |
| Повторяемость после прогрева | Показывает устойчивость серии |
| Работа у края и отбортовки | Отражает реальные ограничения изделия |
Подбор машины для тонколистового изделия
Оценивайте возможность регулирования малого рабочего режима, усилие, доступ и оснастку. Высокий максимальный ток не означает, что машина автоматически удобна для самого тонкого пакета. С другой стороны, тонкий лист не обязательно требует портативного аппарата: размер и количество точек могут определять промышленную задачу.
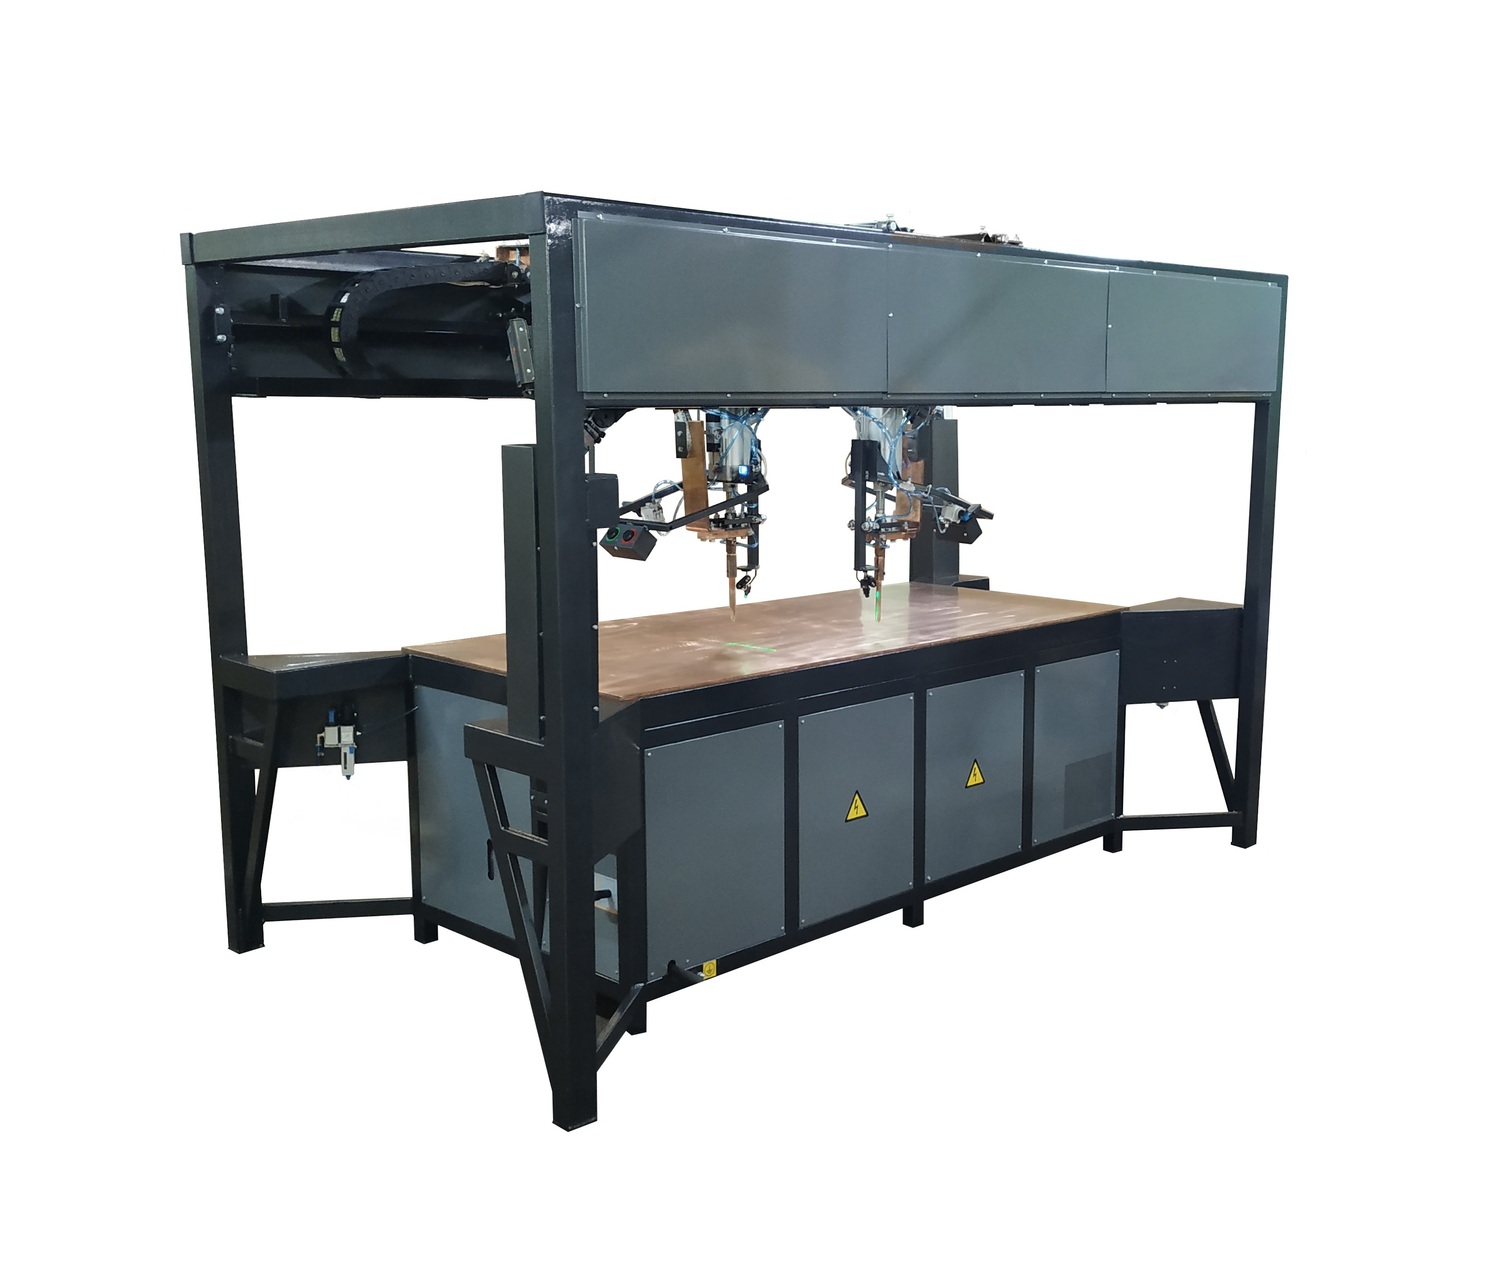
Для повторяющегося расположения соединений можно рассматривать координатную схему СКС, для отдельных точек — подходящие МТР или МТ. Конкретный пакет и материал подтверждают по модели и образцу. Допустимый диапазон одной серии нельзя переносить на все исполнения.
Пример проверки корпуса
Для условной тонколистовой панели сначала испытывают плоский пакет, затем деталь после гибки. Сравнивают середину, край и зону рядом с отбортовкой. Если плоский образец проходит, а собранная панель даёт дефект, это повод проверить геометрию и последовательность, а не сразу менять весь режим.
Проверка устойчивости тонкого пакета
Разметьте на изделии три характерные зоны: свободную плоскость, край и участок рядом с гибом. Подготовьте представительные заготовки и сравните соединения при одинаковом состоянии инструмента. Отметьте зазор до сжатия и деформацию после сварки. Если дефект связан только с одной зоной, это помогает отделить проблему геометрии от общей электрической настройки.
Проверяйте не только отсутствие прожога, но и согласованные свойства соединения. Режим, дающий красивую поверхность без нужной прочности, не является рабочим. После правки электродов повторите первую проверку, поскольку контактная площадка могла измениться. Для лицевой детали сохраните допустимый образец и порядок осмотра. Это делает требования понятными для оператора, технолога и приёмки и снижает зависимость результата от субъективной оценки внешнего вида.
Можно ли полностью убрать след электрода?
Это зависит от требований и процесса. Цель формулируют через допустимое состояние поверхности, затем проверяют совместимость с нужной прочностью.
Что делать, если прожог исчез, а соединение стало слабым?
Вернитесь к комплексной проверке контакта, инструмента и режима. Рабочая область должна одновременно удовлетворять прочности и внешнему виду.
Оборудование и подбор
Сравните исполнения в разделе Координатные машины контактной сварки серии СКС. В каталоге доступны СКС 2200, МТР-16073 500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.