Дефекты контактной сварки: причины и порядок проверки
Дефект контактной сварки редко объясняется одним универсальным параметром. Выплеск может сопровождать избыточный нагрев, плохое прилегание или нестабильное усилие. Слабое соединение может быть связано с режимом, состоянием поверхности или изменением токового пути. Надёжная диагностика начинается с фиксации условий, а не со случайного перебора настроек.
Сначала определите границы проблемы
Выясните, когда появился дефект: после смены материала, правки электродов, переналадки или прогрева. Сравните разные точки одного изделия и последовательные изделия. Если проблема возникает только в труднодоступном углу корпуса, ищите особенности положения, поддержки и контакта, а не только общую настройку тока.
Отделите наблюдение от вывода. Запись «выплеск на пятой точке после смены партии» полезнее записи «мало давления». Первая сохраняет факт и позволяет проверить несколько причин, вторая преждевременно ограничивает поиск. Сохраните образцы, фотографии и параметры до регулировки.
Слабое соединение или непровар
Оцените фактический ток, длительность и усилие, состояние электродов и материал. Проверьте, не появился ли нежелательный путь тока через уже выполненные соединения или оснастку. Внешний след не показывает размер и свойства внутреннего соединения, поэтому вывод о качестве должен опираться на согласованное испытание.
Если соседние точки ведут себя по-разному, сопоставьте зазор и положение пакета. На изогнутой детали электроды могут сначала деформировать лист, а затем выходить на контакт. Неравномерная сборка создаёт разные исходные условия даже при неизменной программе машины.
Выплеск и повреждение поверхности
Проверьте, успевает ли привод создать нужное сжатие до начала импульса. Затем оцените соосность, рабочую площадку электродов, прилегание и электрический цикл. Снижение тока может убрать видимый выплеск, но одновременно ухудшить соединение, если исходная причина не устранена.
Глубокая вмятина также требует комплексного разбора. Она может быть связана с формой инструмента, усилием и тепловым состоянием. Согласуйте допустимый след для изделия и проверяйте обе поверхности. Внешний вид и механическая прочность — разные критерии, ни один не заменяет другой.
Прилипание и ускоренный износ
Обратите внимание на момент появления прилипания. Если оно развивается постепенно, проверьте загрязнение и изменение поверхности электрода, охлаждение и темп серии. Если возникло сразу после замены инструмента, проверьте материал, геометрию и посадку. Для покрытого металла учитывайте взаимодействие покрытия с инструментом.
| Наблюдение | Группы возможных причин | Первая проверка |
|---|---|---|
| Слабое соединение | Недостаточный нагрев, контакт, шунтирование | Испытание и фактические параметры |
| Выплеск | Нагрев, прилегание, усилие, время сжатия | Механика и подготовка пакета |
| Нестабильность после прогрева | Охлаждение, инструмент, изменение условий | Связь с количеством циклов |
| Разные точки на одной детали | Геометрия, последовательность, доступ | Карта расположения дефектов |
Меняйте один проверяемый фактор
После осмотра сформулируйте гипотезу и план проверки. Например: дефект появляется из-за недостаточного прилегания в конкретном месте. Сначала проверьте базирование и поддержку, сохранив остальные условия. Если изменить одновременно ток, время и инструмент, даже удачный результат не объяснит причину и будет трудно воспроизводим.
Работу с неисправной механикой, повреждённой изоляцией, течью или отказавшей защитой прекращают до устранения неисправности по установленному порядку. Настройка технологического режима не должна становиться способом обойти технический дефект машины.
Как оформить результат диагностики
Запишите исходную проблему, проверенные причины, выполненное изменение и результаты серии. Укажите материал, инструмент, программу и условия охлаждения. После подтверждения обновите карту режима или обслуживание. Иначе следующая смена может вернуть прежние настройки и повторить проблему.
Карточка диагностического наблюдения
Создайте запись с четырьмя полями: где возникло отклонение, когда оно появилось, что изменилось перед этим и чем подтверждён дефект. Добавьте положение точки на чертеже и номер образца. Затем перечислите проверяемые причины. Для каждой предусмотрите наблюдение, способное её подтвердить или опровергнуть, вместо произвольной регулировки нескольких параметров.
После исправления повторите те условия, в которых проблема была заметна: прогрев, конкретный край изделия или переход на другую партию. Если проверить только удобный плоский образец, причина может остаться. Итоговую запись свяжите с картой режима и обслуживания. Когда похожая проблема повторится, журнал покажет историю фактов и проверок, а не только набор удачных настроек без объяснения условий их применения.
Можно ли определить качество по звуку и искрам?
Наблюдение помогает обнаружить изменение процесса, но не подтверждает свойства соединения. Нужны предусмотренные испытания и контрольные критерии.
Когда обращаться к производителю?
Если фактические параметры расходятся с настройкой, усилие нестабильно, машина перегревается или причина остаётся неясной. Передайте факты, образцы и историю изменений, а не только описание «плохо варит».
Оборудование и подбор
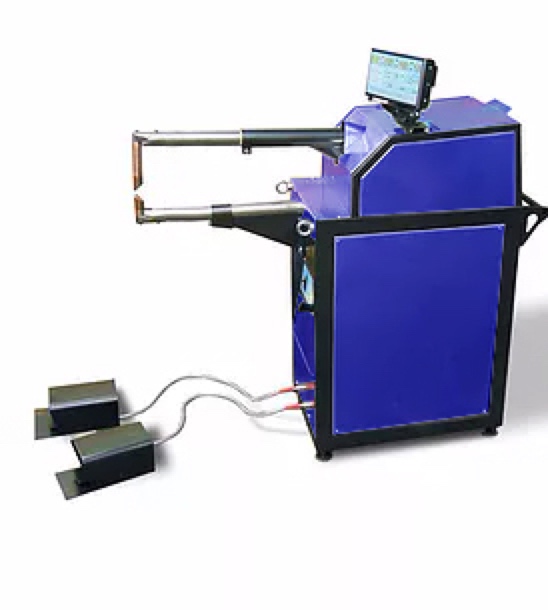
Сравните исполнения в разделе Радиальные машины контактной точечной сварки серии МТР 072 / 073. В каталоге доступны МТР-16073 500, МТ-23192-500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.