Контроль качества контактной сварки: что проверять в производстве
Контроль качества контактной сварки должен отвечать на два вопроса: выполнено ли требуемое соединение и сохраняются ли условия, при которых оно было подтверждено? Осмотр поверхности и запись параметров полезны, но не являются взаимозаменяемыми доказательствами. Программу контроля строят от назначения изделия и возможных последствий дефекта.
Задайте измеримые требования
В документации указывают расположение соединений, требования к прочности, допустимые отклонения и внешнему виду. Если нужна герметичность, её выделяют отдельно. Формулировка «качественная точка» недостаточна: разные участники могут понимать под ней хороший след, определённое разрушение образца или отсутствие утечки.
Метод и объём испытаний согласуют для конкретного изделия с учётом применимых требований. Для ответственного соединения нельзя выбирать критерий только по удобству проверки. Заранее определите, кто принимает результат и какие записи подтверждают соответствие.
Что даёт визуальный контроль
Осмотр помогает обнаружить пропущенные точки, выраженный выплеск, перекос, повреждение поверхности и отклонение расположения. Его удобно включать в текущую работу, но внешний след не позволяет полностью оценить внутреннее соединение. Особенно опасно принимать стабильный диаметр вмятины за прямое доказательство прочности.
Для повторяемой оценки подготовьте наглядные образцы допустимого и недопустимого состояния. Укажите освещение, доступные стороны и признаки, которые должен отмечать оператор. Понятные критерии уменьшают различия между сменами и помогают быстрее замечать изменение процесса.
Испытание соединения и контроль параметров
Испытания оценивают свойства сваренного образца. Мониторинг тока, времени, напряжения или усилия оценивает процесс, в котором он получен. Между ними нужна подтверждённая связь: одинаковое показание тока при изменившемся материале не гарантирует прежнего качества.
Контрольные образцы выбирают представительно. Они должны отражать реальную толщину, покрытие, подготовку и доступ инструмента. Если геометрия изделия влияет на результат, отдельный плоский купон может быть недостаточен. Разрушающие и неразрушающие методы применяют в рамках согласованной программы, учитывая ограничения каждого.
| Уровень контроля | Что показывает | Основное ограничение |
|---|---|---|
| Визуальный осмотр | Положение и внешние признаки | Не раскрывает все внутренние свойства |
| Запись параметров | Повторяемость измеряемого процесса | Требует связи с подтверждённым качеством |
| Испытание образца | Результат по выбранному критерию | Нужны представительность и правильная методика |
| Геометрический контроль изделия | Шаг, размеры, деформации | Не заменяет оценку соединений |
Когда выполнять дополнительные проверки
Основанием может быть смена материала, правка или замена электродов, переналадка, остановка из-за неисправности и выход параметра за установленную границу. Частоту текущего контроля определяют по изделию, процессу и принятой системе качества. Универсального интервала «для всех машин» здесь нет.
Если первые образцы проходят, а после прогрева результаты меняются, программа должна охватывать оба состояния. Аналогично проверяют повторный запуск после перерыва и крайние размеры. Приёмка только лучшего участка короткой серии создаёт ложное ощущение устойчивости.
Прослеживаемость и реакция на отклонение
Свяжите запись с изделием или партией, материалом, программой и инструментом. При обнаружении дефекта определите границу продукции с неопределённым статусом. Решение о повторном контроле, исправлении или браке принимают по установленной процедуре, а не исходя из того, что последняя точка снова выглядит нормально.
Минимальный рабочий журнал должен помогать восстановить события: дата, партия, программа, результаты проверки и выполненные изменения. Избыточный сбор данных без возможности их использовать не улучшает качество. Важнее понятный сигнал отклонения и заранее определённое действие ответственного сотрудника.
Проверка реакции на отклонение
На этапе подготовки задайте условную ситуацию: контрольный образец не соответствует критерию. Участники должны одинаково понимать, кто останавливает процесс, где находится продукция с неопределённым статусом и кто принимает решение о её проверке. Если ответ зависит от случайного сотрудника, система контроля остаётся неполной даже при наличии хорошего измерительного оборудования.
Отдельно определите границу последнего подтверждённого результата и способы идентификации партии. После восстановления процесса первая годная проба не меняет автоматически статус ранее изготовленных деталей. Решение по ним должно быть оформлено по принятому порядку. Такая проверка помогает выбрать действительно полезную регистрацию данных: в журнале нужны сведения, позволяющие ограничить и исследовать отклонение, а не просто большой объём чисел без связи с продукцией.
Может ли мониторинг полностью заменить испытания?
Такой вывод требует отдельного обоснования для конкретной задачи. Наличие функции контроля тока само по себе не отменяет предусмотренных испытаний и приёмочных требований.
Нужно ли проверять каждую точку разрушающим способом?
Нет, это не является универсальной схемой. Представительность выборки, методы и частоту определяют требования к изделию и подтверждённая способность процесса.
Что запросить при покупке станка?
Согласуйте доступные функции измерения и регистрации, критерии испытаний и состав приёмочной серии. Названия функций в рекламном описании должны быть подтверждены комплектацией поставки.
Оборудование и подбор
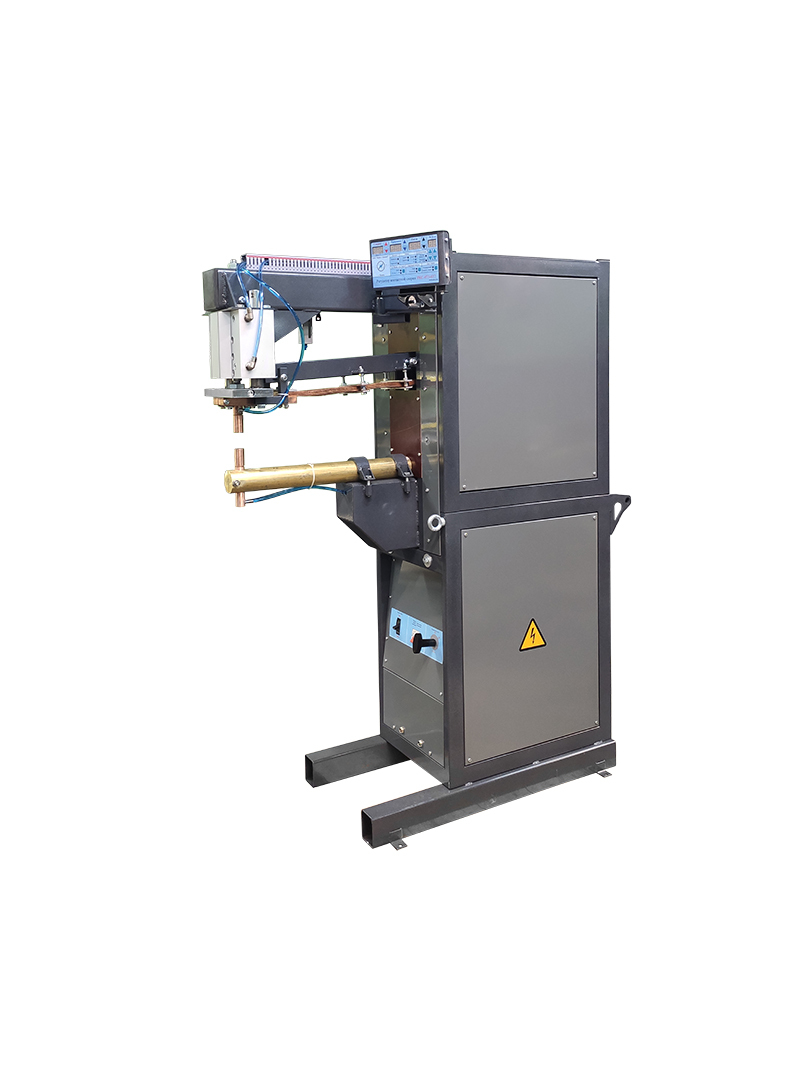
Сравните исполнения в разделе Линейные машины контактной сварки серии МТ-192. В каталоге доступны МТ-23192-500, СКС 2200. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.