Обслуживание контактной сварки: электроды, контакты и охлаждение
Обслуживание контактной сварки помогает сохранять условия, в которых был утверждён режим. Его задача — вовремя обнаружить износ, загрязнение и изменение работы узлов. Регламент строят по документации машины и фактическому процессу. Один календарный интервал для всех материалов и темпов не обеспечивает одинакового результата.
Разделите осмотр, настройку и ремонт
Операторский осмотр включает предусмотренные проверки перед работой и наблюдение за процессом. Технологическая настройка подтверждает режим для изделия. Ремонт восстанавливает исправность узла и выполняется подготовленным персоналом. Не следует смешивать эти задачи: увеличение тока не является ремонтом плохого контакта.
Для каждой операции укажите ответственного, безопасное состояние оборудования и критерий завершения. Работы внутри электрических и силовых узлов выполняют по установленному порядку с проверкой снятия опасной энергии. Отключение кнопкой на пульте не следует автоматически считать достаточным условием обслуживания.
Электроды и держатели
Контролируйте материал, форму, рабочую площадку и соосность электродов. Правка должна возвращать согласованную геометрию. После обслуживания проверьте первую деталь предусмотренным способом. Если ресурс между правками сокращается, ищите изменение поверхности материала, режима, охлаждения и механики.
Осматривайте посадки и доступные токовые соединения в рамках регламента. Локальный нагрев может указывать на ухудшение контакта. Моменты затяжки, порядок разборки и допустимые состояния берут из документации, а не назначают по общему совету для любой машины.
Охлаждение и пневмосистема
Для охлаждения важны требуемые потоки, температуры, чистота контуров и отсутствие течей. Работа насоса не доказывает исправность каждой ветви. После вмешательства в систему проверьте схему подключения и работу под нагрузкой.
Пневматический привод требует предусмотренной подготовки воздуха и проверки движения. Нестабильное усилие может быть связано с питанием, механикой и регулировкой. Изменение показания манометра без контроля результата не должно заменять диагностику.
Как составить рабочую карту
| Узел | Контролируемый признак | Основание периодичности |
|---|---|---|
| Электроды | Форма, размер, поверхность | Паспорт, процесс и результаты контроля |
| Держатели и контакты | Состояние соединений и нагрев | Регламент изготовителя |
| Охлаждение | Поток, температура, течи | Требования системы и условия работы |
| Привод | Движение и повторяемость усилия | Документация и выявленные изменения |
| Защитные устройства | Предусмотренная работоспособность | Утверждённый порядок проверки |
Учёт помогает находить причины
Записывайте количество циклов или объём продукции между обслуживаниями, состояние инструмента и возникавшие отклонения. Для сравнения нужны сопоставимые материал и темп. Формулировка «электрод служит месяц» не показывает ресурс, если одна смена выполняет сотню точек, а другая — несколько тысяч.
Полезно связывать журнал с программой изделия. Если после перехода на оцинкованный лист инструмент требует более частого ухода, это должно отражаться в планировании. Иначе обслуживание будет восприниматься как случайный простой, хотя его можно включить в нормальный цикл.
Возврат после ремонта или простоя
Проверьте комплектность, коммуникации, настройки и предусмотренные защиты. Затем выполните контрольные образцы и представительную серию. После вмешательства в привод, токовый контур или управление прежнее имя программы ещё не подтверждает прежних фактических условий.
Для длительного хранения применяйте порядок изготовителя: он может включать требования к жидкости, защите поверхностей и помещению. Список операций зависит от конструкции. Самостоятельная универсальная процедура хранения способна оставить без внимания отдельные узлы машины.
Планирование обслуживания по наблюдениям
Сопоставьте записи обслуживания с изменениями качества и темпа. Если при одинаковом материале число соединений до правки постепенно сокращается, проверьте инструмент, охлаждение и контакты. Не сокращайте интервал бесконечно без поиска причины: это может маскировать развивающееся отклонение. Паспортные требования при этом остаются обязательной основой регламента.
Для сменного инструмента подготовьте обозначенные комплекты и проверяемые исходные размеры. После замены должна быть понятна процедура первой детали. Если обнаружено отклонение, запись связывают с конкретным комплектом, а не общим названием электрода. Такой учёт помогает отличать качество инструмента от условий его эксплуатации и делает плановые операции частью управляемого процесса, а не непредсказуемой остановкой, которую каждый сотрудник выполняет по-своему.
Нужно ли обслуживать машину, если брак ещё не появился?
Да, предусмотренное обслуживание выполняют до отказа. Его цель — сохранять исправность и контролируемые условия, а не только устранять уже заметные дефекты.
Когда нужно повторно подтверждать режим?
После изменений, способных повлиять на процесс, и в случаях, определённых системой качества. Объём проверки зависит от характера вмешательства и изделия.
Что передать сервисному специалисту?
Модель, исполнение, описание изменения, журнал обслуживания, параметры, фотографии и результаты проб. Эти данные помогают отличить неисправность от задачи настройки.
Оборудование и подбор
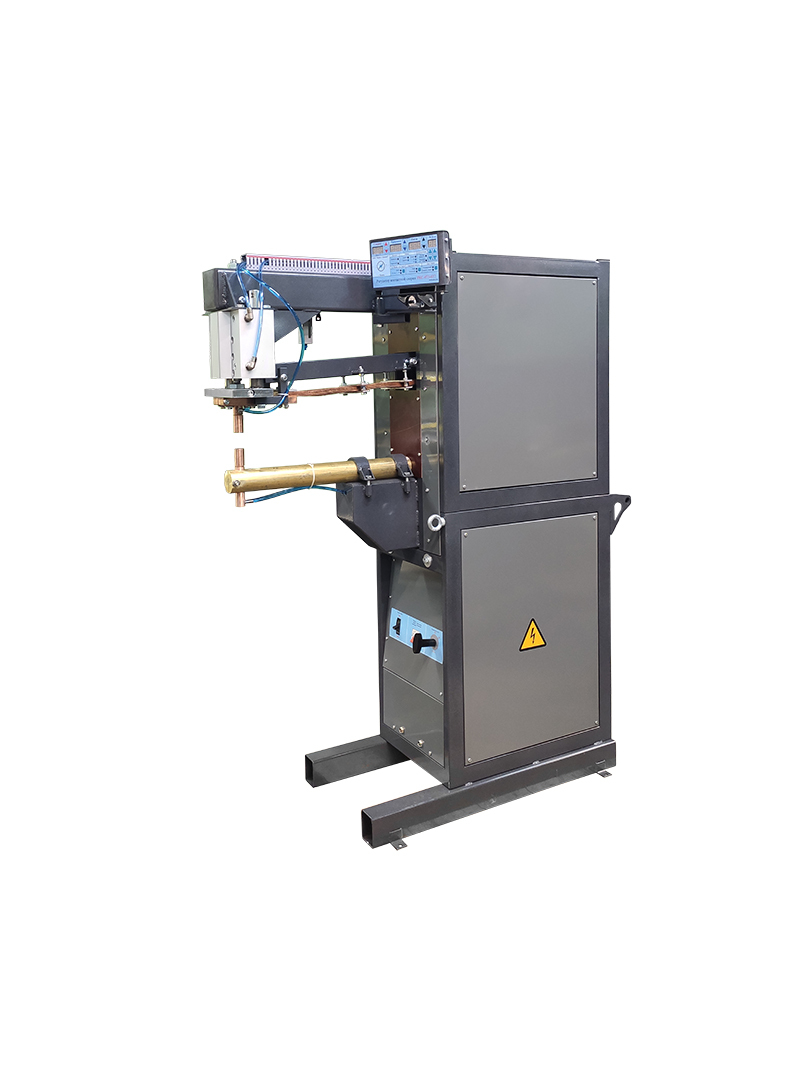
Сравните исполнения в разделе Линейные машины контактной сварки серии МТ-192. В каталоге доступны МТ-23192-500, МШ-142-1000. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.