Электроды для контактной сварки: выбор материала и формы
Электрод контактной сварки проводит ток, передаёт усилие и участвует в отводе тепла. Поэтому его нельзя выбирать только по диаметру посадки в держатель. Материал, форма рабочей поверхности, охлаждение и жёсткость установки влияют на результат совместно. Даже исправная машина может давать нестабильные соединения при неподходящем инструменте.
Материал электрода выбирают под соединение
От электрода требуется сочетание проводимости и стойкости к работе под нагрузкой. Для разных свариваемых материалов и покрытий применяются разные решения. Уточняйте обозначение сплава и рекомендации поставщика инструмента, а не ограничивайтесь словом «медь». Внешне похожие электроды могут иметь разные свойства.
При выборе учитывают материал детали, покрытие, рабочий ток, усилие и темп. Если инструмент преждевременно деформируется или прилипает, причина может заключаться не только в сплаве: сначала нужно проверить нагрев, отвод тепла и механику. Замена на более дорогой электрод без диагностики не гарантирует увеличения ресурса.
Рабочая поверхность — часть режима
Размер контактной площадки влияет на распределение давления и тока. По мере износа форма меняется, поэтому режим, устойчивый на свежем электроде, может перестать давать прежний результат. Правка должна возвращать инструмент к определённому состоянию, а не просто удалять видимое загрязнение.
Форма также определяется доступом к детали. Изогнутый или смещённый электрод помогает добраться до точки, но меняет механическую схему и условия охлаждения. После замены конструкции проверьте соосность под усилием и результат на реальном изделии. Нельзя оценивать только свободное положение без нагрузки.
Посадка и держатель
Контакт электрода с держателем должен соответствовать конструкции и требованиям производителя. Загрязнение, повреждение посадки или ослабление соединения способны вызвать локальный нагрев и потерю стабильности. При разборе проблемы осматривают весь токовый путь до инструмента, а не только его рабочий торец.
Проверьте, хватает ли жёсткости держателей и нет ли бокового смещения при сжатии. Электроды, касающиеся пакета под разным углом, оставляют неравномерный след. Увеличение усилия при таком дефекте может усугубить деформацию, поэтому сначала восстанавливают правильную геометрию.
Охлаждение и реальный ресурс
Для охлаждаемого инструмента важен поток в нужной зоне, а не только работа насоса. Засор, перегиб шланга или неверное положение внутренней трубки могут оставить торец без достаточного теплоотвода. Требования к расходу, температуре и жидкости берут из документации конкретной машины и инструмента.
Ресурс разумно оценивать числом годных соединений между обслуживаниями при известном режиме. Сравнение «этот электрод работает неделю» малоинформативно без количества циклов и материала. После смены толщины, покрытия или темпа прежний интервал правки нужно проверить заново.
| Признак | Проверка | Решение после диагностики |
|---|---|---|
| Увеличенная вмятина | Форма, усилие, соосность и нагрев | Восстановление геометрии и проверка режима |
| Прилипание | Материал инструмента, поверхность детали, охлаждение | Подбор совместимого инструмента и стабильной подготовки |
| Нагрев в держателе | Посадка и токовый контакт | Обслуживание соединения по документации |
| Разное качество в серии | Износ, загрязнение, фактические параметры | Уточнение обслуживания и контрольных границ |
Как организовать учёт инструмента
Для каждого изделия заведите запись о материале электрода, форме, исходных размерах и допустимом состоянии после правки. Отдельно укажите критерий замены и порядок проверки первой детали. Это помогает разным сменам работать в сопоставимых условиях и не возвращаться каждый раз к поиску режима.
Условный пример: при двух вариантах инструмента сравнивают количество годных соединений, затраты на правку и долю брака на одной партии материала. Более высокая цена электрода может быть оправдана меньшим временем простоя. Но вывод делают по полным расходам на годную продукцию, а не по стоимости одной детали инструмента.
Как сравнить два варианта электродов
Проводите сравнение на одинаковом материале и одной задаче. Для каждого инструмента запишите исходную геометрию, режим и число годных соединений до обслуживания. Дополнительно учитывайте время правки, количество замен и результаты контроля. Цена закупки одного электрода не показывает, сколько стоит его использование в производстве.
Если новый вариант требует другой рабочей площадки или режима, подтвердите их отдельно и сравнивайте уже устойчивые процессы. Не делайте вывод по краткой демонстрации на свежем инструменте. Полезно сохранить фотографии и размеры перед правкой, чтобы определить понятный критерий обслуживания. После выбора закрепите обозначение материала и форму в документации: заказ похожей по виду детали из другого сплава может фактически вернуть процесс к непроверенному варианту.
Можно ли просто увеличить ток по мере износа?
Некоторые системы допускают программную компенсацию, но она не заменяет обслуживание. Допустимость и границы такого решения подтверждают технологически; функция должна быть предусмотрена управлением.
Когда требуется новая проверка режима?
После изменения материала, формы, рабочей площадки или конструкции инструмента, а также при существенной смене условий процесса. Объём проверки определяют принятой технологией качества.
Оборудование и подбор
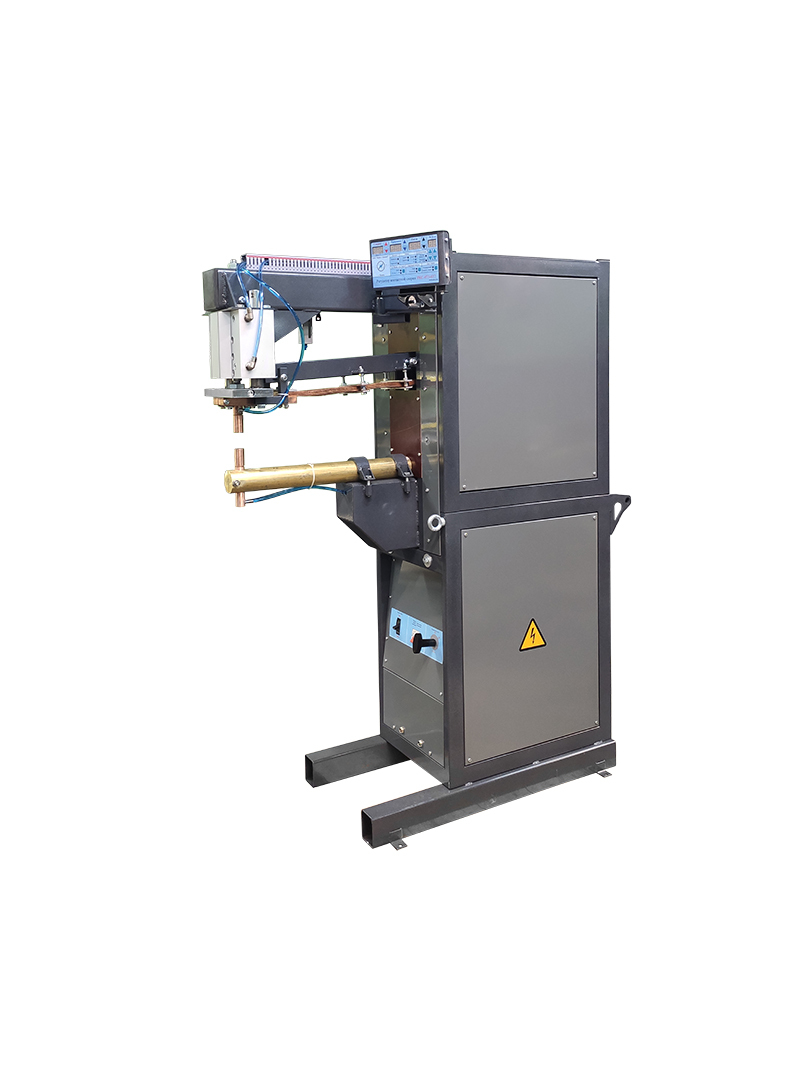
Сравните исполнения в разделе Линейные машины контактной сварки серии МТ-192. В каталоге доступны МТ-23192-500, МТР-16073 500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.