Точечная сварка оцинковки: покрытие, электроды и стабильность
Точечная сварка оцинкованного листа отличается от работы с непокрытой сталью состоянием контактных поверхностей и поведением электродов в серии. Покрытие входит в технологическую задачу наравне с толщиной основного металла. Устойчивый режим нужно проверять на реальных заготовках, а обслуживание инструмента планировать по результатам этой проверки.
Какие сведения о покрытии нужны
Укажите тип листа, марку стали и сведения о цинковом покрытии из документов поставки. Отметьте, покрыты ли обе стороны, есть ли дополнительная обработка и технологическая смазка. Для соединения разных листов опишите каждый отдельно. Общая запись «оцинковка миллиметр» скрывает существенные различия между поставками.
Состояние поверхности должно соответствовать производству. Если пробу выполнить после необычной для цеха очистки или на листе из другой партии, результаты могут не описывать серийную работу. Сохраните образцы исходного материала и идентификацию партии, чтобы впоследствии разбирать изменения процесса.
Почему важны электроды
Рабочая поверхность электродов постепенно изменяется. При работе с покрытием на ней могут появляться отложения и участки взаимодействия материалов. Важно контролировать форму, загрязнение и охлаждение, а не ждать появления явно слабых соединений. Изменение контактной площадки способно повлиять на процесс ещё до заметного повреждения электрода.
Материал и геометрию инструмента подбирают под задачу. Не стоит автоматически использовать ту же форму, которая дала хороший результат на непокрытом листе другой толщины. После замены типа электрода проверяют режим и внешний вид соединения заново, сохраняя информацию о новом инструменте.
Согласуйте режим и механику
Подготовительная выдержка должна позволять сжать реальный пакет. Неровный нахлёст или зазор меняет условия контакта, а дополнительный нагрев не устраняет ошибку сборки. Проверьте упоры, соосность и жёсткость поддержки детали до поиска электрического режима.
Затем испытайте диапазон параметров с контролем результата. Для каждого варианта записывайте ток, длительность, усилие и состояние электродов. Одна удачная точка на новом инструменте не подтверждает ресурс работы: нужна серия с оценкой изменения результатов и планом обслуживания.
Как построить проверку серии
| Этап | Что наблюдать | Что фиксировать |
|---|---|---|
| Первые соединения | Качество и след свежего инструмента | Исходную форму электродов и программу |
| Устойчивый выпуск | Изменение поверхности и результаты проб | Количество циклов и фактический темп |
| Перед обслуживанием | Признаки приближения к допустимой границе | Основание для правки или замены |
| После обслуживания | Возврат к согласованному состоянию | Новый размер рабочей поверхности и контрольные результаты |
Внешний вид и защитные свойства
Заранее согласуйте допустимые вмятины и состояние покрытия в зоне соединения. Если изделие эксплуатируется в коррозионной среде, требования к защите после сварки определяются конструкцией и условиями работы. Наличие цинка на исходном листе само по себе не подтверждает защиту каждого обработанного участка.
Для лицевых поверхностей полезно утвердить образец допустимого внешнего вида. Он не заменяет механические критерии, но уменьшает неопределённость при приёмке. Проверять следует обе стороны: след нижнего электрода может отличаться от видимого оператору следа сверху.
Подбор оборудования и организация поста
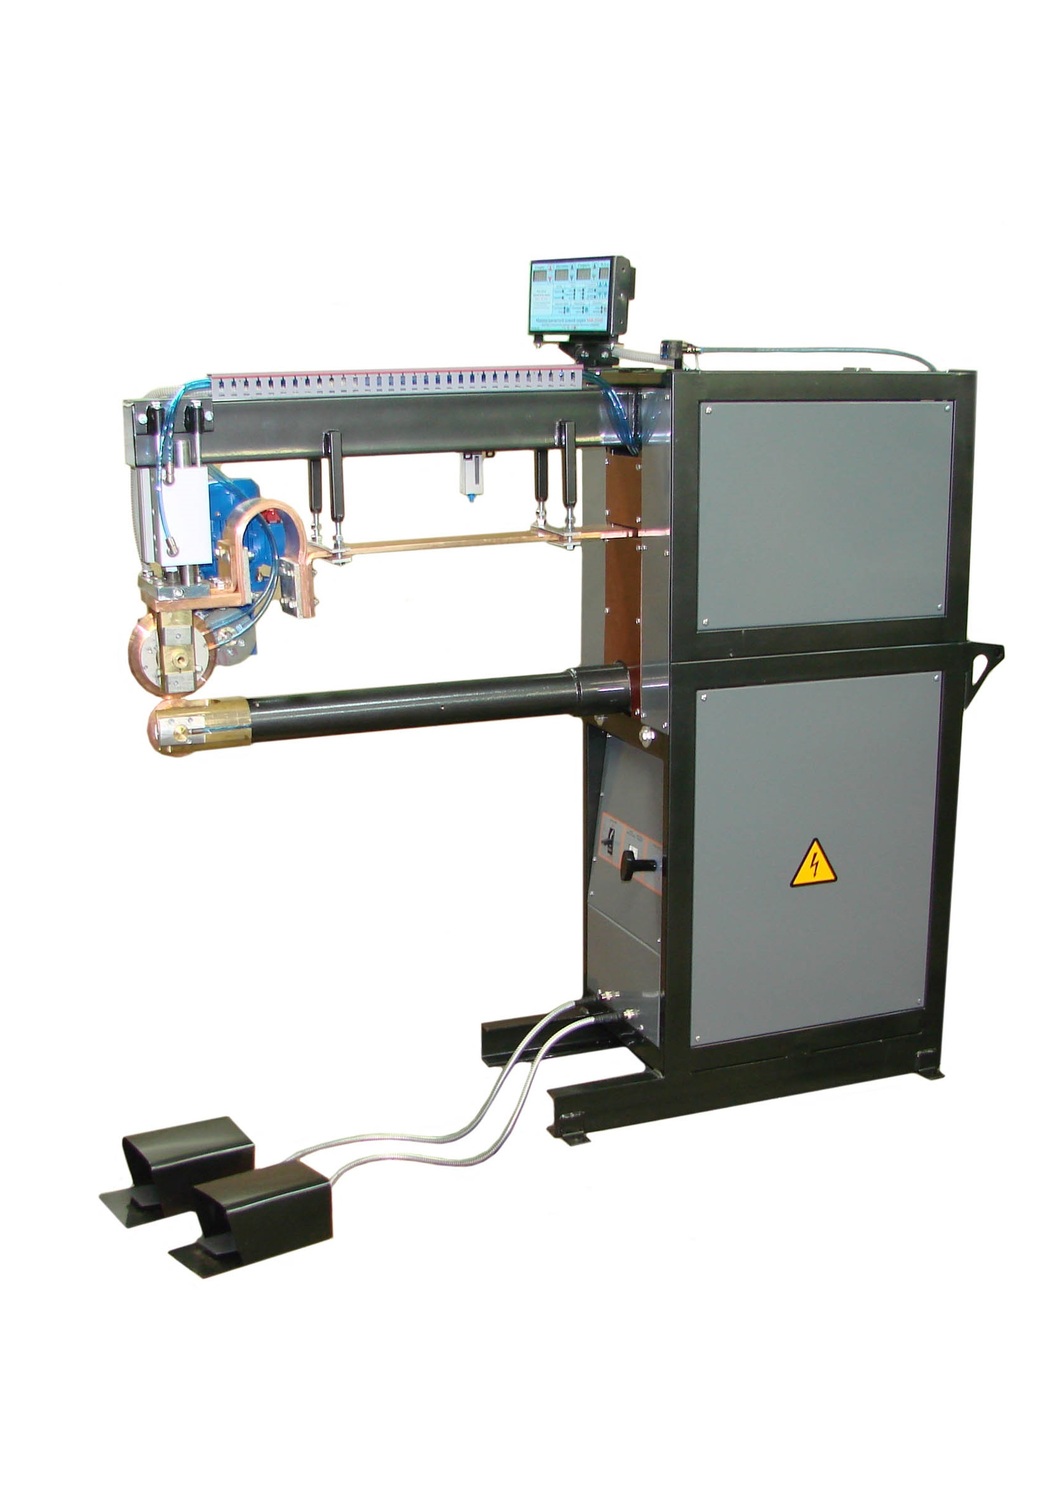
Выбирайте машину по пакету, усилию, доступу и серии. Если нужен протяжённый герметичный шов, рассматривайте роликовую технологию отдельно. Например, в характеристиках МШ-142-1000 указан оцинкованный пакет 1 + 1 мм, но этот предел нельзя переносить на другую модель или любой тип покрытия.
Оцените выделения при конкретном процессе и предусмотрите вентиляцию, средства защиты и организацию рабочего места по результатам оценки и документации. Неизвестные покрытия и очистители нельзя считать безвредными только потому, что сварка кратковременная. Подготовку и обслуживание выполняют по утверждённому порядку предприятия.
Проверка новой партии оцинкованного листа
При поступлении новой партии сопоставьте документы, толщину и состояние поверхности с действующей технологией. Выполните предусмотренные контрольные образцы до смешивания материала с остатком прежней партии. Если поведение изменилось, сохраните заготовки обоих вариантов и обозначьте их. Это позволяет исследовать различие, не теряя происхождения материала.
При сравнении используйте одинаковое состояние электродов и записывайте момент обслуживания. Проверка на изношенном инструменте для одной партии и новом для другой не даёт чистого сравнения. Оценивайте соединение, внешний вид и изменение результата в серии. Если новое состояние требует другого режима или обслуживания, внесите изменения в документы и порядок идентификации. Решение должно быть воспроизводимым, а не зависеть от того, кто случайно заметил отличия листа.
Нужно ли полностью снимать цинк перед точечной сваркой?
Это не универсальное требование. Состояние поверхности выбирают вместе с технологией и требованиями к изделию. Самовольное удаление покрытия меняет задачу и может потребовать восстановления защиты.
Можно ли использовать прежний режим после смены поставщика листа?
Следует подтвердить сопоставимость материала и покрытия контрольными пробами. Совпадение номинальной толщины не гарантирует одинакового поведения поверхности и ресурса электродов.
Оборудование и подбор
Сравните исполнения в разделе Машины шовной (роликовой) сварки серии МШ 142/162. В каталоге доступны МШ-142-1000, МТ-23192-500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.