Контактная сварка нержавейки: режим, электроды и поверхность
Контактная сварка нержавейки требует согласованного выбора материала электродов, усилия и электрического цикла. Перенос режима с обычной стали по одной толщине часто даёт нестабильный результат: меняются свойства материала, состояние поверхности и допустимые следы инструмента. Начинать следует с марки стали и требований к готовому изделию.
Какие данные собрать о материале
Укажите марку каждого листа, фактическую толщину и число слоёв. Уточните, одинаковые ли материалы соединяются, есть ли защитная плёнка, масло, шлифованная или декоративная поверхность. Для лицевых деталей заранее определите, где допустима вмятина и потребуется ли последующая обработка.
Особое внимание нужно нахлёстам с разной толщиной и участкам рядом с отбортовкой. Одинаковый состав листа не гарантирует одинакового прилегания после гибки. Если электроды сначала выправляют зазор, условия в начале импульса отличаются от условий на ровном контрольном образце. Проблему геометрии не следует исправлять одним увеличением тока.
Как организовать подготовку поверхности
Подготовка должна быть воспроизводимой. Важно описать, как заготовка поступает на сварку, чем удаляют загрязнения и как исключают перенос частиц с других материалов. Для декоративной нержавейки полезно отделять зоны хранения и инструмент, контактирующий с поверхностью. Случайная очистка «до блеска» не является технологическим регламентом.
На пробу передают материал в состоянии, близком к серийному. Если испытать идеально подготовленные листы, а затем сваривать заготовки после другой операции с остатками смазки, проверенный режим может оказаться нерепрезентативным. Согласуйте допустимые загрязнения и способ их контроля до утверждения параметров.
Электроды и усилие сжатия
Форма рабочей поверхности влияет на контакт, распределение давления и след на листе. Уменьшение диаметра ради меньшей вмятины меняет плотность тока и может сузить устойчивую область режима. Увеличение площадки также нельзя выполнять без повторной проверки: контактная поверхность является частью технологической настройки.
Проверьте соосность, состояние держателей и повторяемость усилия. Давление в пневмосети не равно усилию на детали без учёта конструкции привода и механики. Если поверхность требует особой аккуратности, согласуйте допустимый след на обеих сторонах пакета и включите его оценку в приёмку.
Как искать устойчивый режим
Испытания проводят серией с контролируемым изменением параметров. Записывают ток, длительность, усилие, подготовку поверхности и состояние электродов. После каждого изменения оценивают соединение по согласованной методике. Слишком краткая проверка одним удачным образцом не показывает чувствительность к разбросу заготовок и прогреву оборудования.
| Наблюдение | Что проверить прежде всего | Что зафиксировать |
|---|---|---|
| Разный след на соседних точках | Прилегание, соосность, износ | Положение точки и состояние инструмента |
| Прилипание к электроду | Поверхность, охлаждение, режим | Момент возникновения в серии |
| Соединение нестабильно после прогрева | Отвод тепла и фактические параметры | Темп, температуры и результаты испытаний |
| След не соответствует внешнему виду изделия | Форму электродов и технологическую схему | Допустимый образец поверхности |
Что проверить при выборе машины
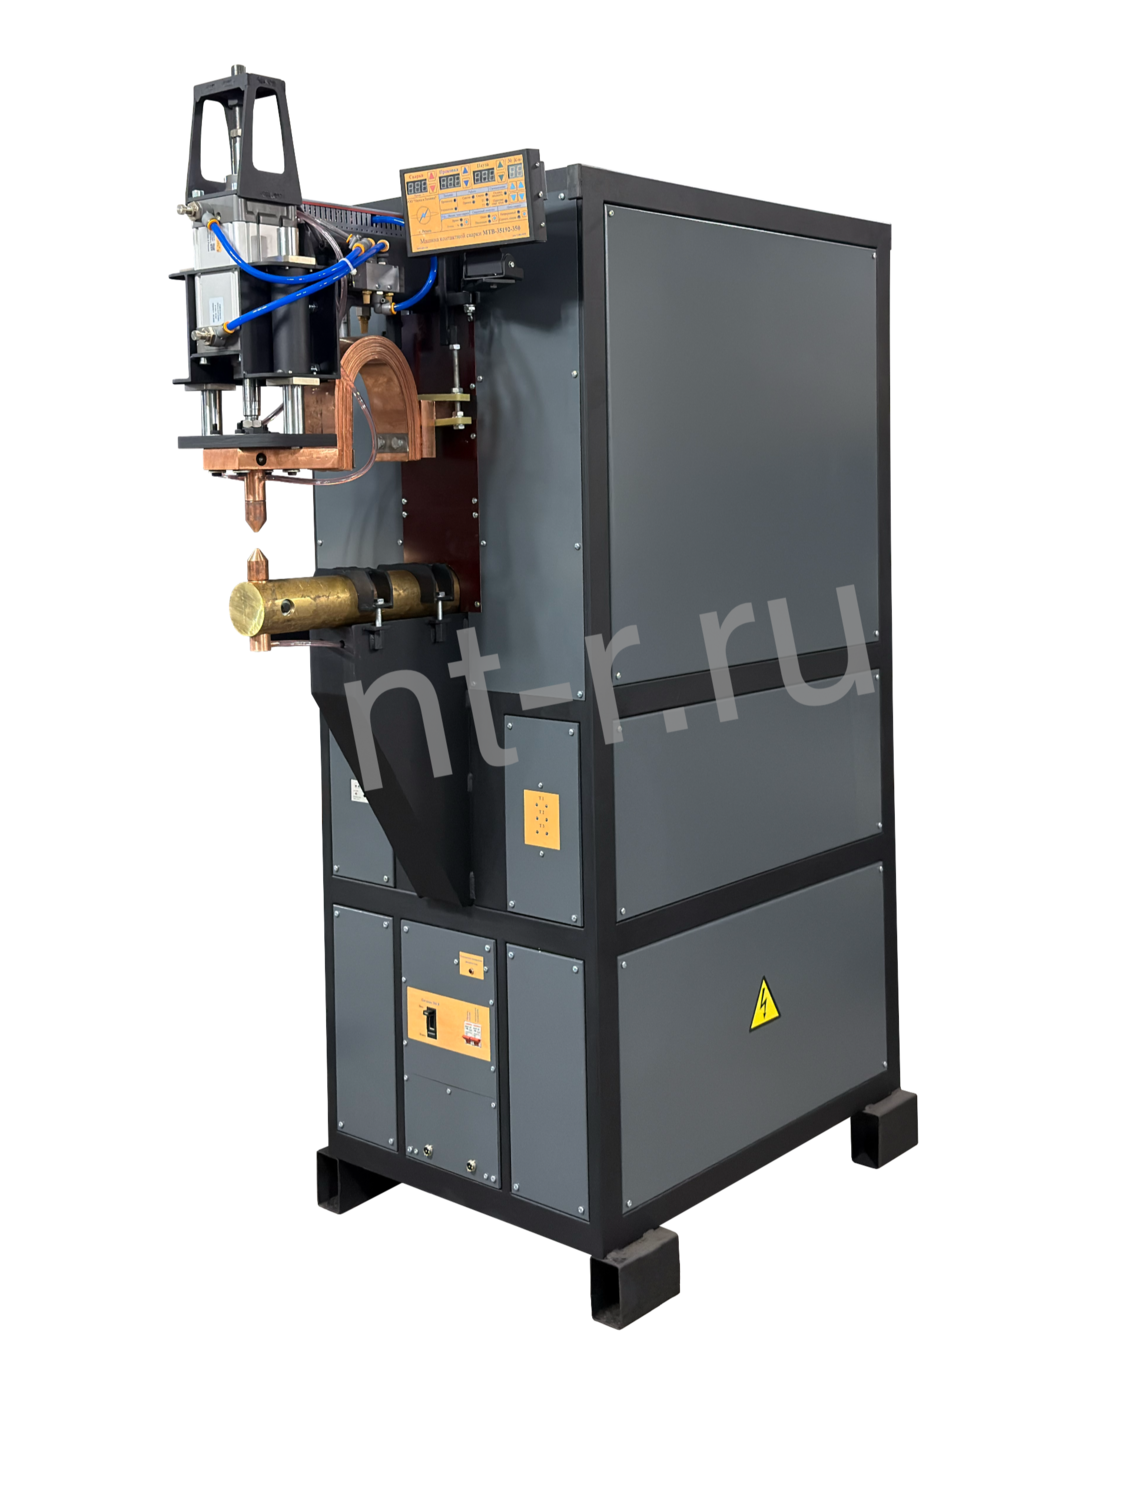
Сопоставьте доступный ток, усилие, рабочий вылет и возможность охлаждения с конкретной деталью. В каталоге можно начать с точечных машин МТ, МТР или оборудования постоянного тока МТВ, но пригодность выбранного исполнения для нержавейки подтверждается отдельно. Наличие большой мощности само по себе не решает вопрос внешнего вида и стабильности.
Для длинных или объёмных изделий покажите, как они располагаются между электродами. Для герметичных ёмкостей рассмотрите шовную технологию и траекторию роликов. Нержавеющая сталь — характеристика материала, а не указание на один обязательный тип станка.
Контроль готового соединения
Согласуйте механические испытания, геометрию и допустимое состояние поверхности. Для изделий с особыми требованиями к коррозионной стойкости или гигиене учитывают условия эксплуатации и последующую обработку. Видимый след сварки не позволяет автоматически подтвердить все эти свойства.
Карта сравнения поверхности
Для лицевого изделия подготовьте образцы с одинаковой маркой и обработкой поверхности. Отметьте направление шлифования, лицевую сторону и места допустимого контакта. После сварки сравнивайте поверхность при одинаковом освещении и отдельно сохраняйте результаты испытания прочности. Это не позволяет подменить один критерий другим: аккуратная вмятина и пригодное соединение должны подтверждаться одновременно.
Если поверхность меняется после нескольких циклов, зафиксируйте номер образца и состояние электродов. Проверьте, не переносится ли загрязнение с опоры или предыдущего изделия. Утверждённый порядок должен охватывать хранение, подготовку и сварку. Иначе технология будет описывать только последнюю операцию, хотя причина изменения внешнего вида находится раньше. Для изделий с дальнейшей обработкой оценку проводят также в согласованном окончательном состоянии.
Можно ли использовать один режим для всей нержавейки?
Нет. Марка, пакет, поверхность и конструкция детали отличаются. Для переноса режима нужно подтвердить эквивалентность условий, а не только совпадение номинальной толщины.
Нужно ли удалять защитную плёнку?
Состояние зоны контакта определяют технологией и свойствами конкретной плёнки. Не следует пропускать ток через неизвестный защитный слой без согласования процесса и оценки выделений.
Оборудование и подбор
Сравните исполнения в разделе Машины контактной сварки постоянным (выпрямленным) током серии МТВ. В каталоге доступны МТВ-35192-500, МТ-23192-500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.