Контактная сварка алюминия: особенности подбора машины
Контактная сварка алюминия требует отдельного подбора машины и технологии. Режим для стали той же толщины не является готовым решением: свойства материала и поверхностного слоя отличаются. Для надёжной оценки нужны марка сплава, состояние поставки, пакет и требования к соединению, а затем проверка на реальных заготовках.
Какие особенности влияют на процесс
Алюминий обладает высокой электрической и тепловой проводимостью по сравнению со сталью. Состояние оксидной поверхности существенно влияет на контакт и нагрев. Поэтому материал нельзя описывать только словом «алюминий». Различные сплавы и варианты подготовки могут потребовать разных условий сварки.
Запишите марку каждого элемента, толщину, обработку поверхности и допустимый срок между подготовкой и сваркой в рамках выбранной технологии. Для соединения разных материалов или неодинаковых толщин задача усложняется и требует отдельного рассмотрения. Заявленный предел по одному алюминиевому пакету нельзя переносить на любой другой.
Поверхность должна быть воспроизводимой
Способ очистки выбирают вместе с технологией и требованиями к изделию. Важно не только удалить загрязнение, но и получать сопоставимое состояние в серии. Ручная обработка разными инструментами без описанного порядка может создать больший разброс, чем исходный материал.
Передайте на пробу заготовки в состоянии, соответствующем производству. Если для испытания применяется особая подготовка, нужно понять, может ли цех стабильно её повторять. Успешный образец не подтверждает серийный процесс, если условия поверхности затем существенно изменятся.
Электроды и охлаждение
Материал и форма инструмента подбираются под алюминиевый пакет. Следите за состоянием поверхности и переносом материала. Изменение контактной площадки способно повлиять на процесс, поэтому ресурс электродов и порядок правки проверяют вместе с режимом.
Охлаждение оценивают по требованиям машины и инструмента, включая работу в серии. Начальный результат на холодном оборудовании не показывает устойчивость после прогрева. Если качество меняется через некоторое количество циклов, сопоставьте изменение с температурой, состоянием инструмента и подготовкой заготовок.
Как выбирать оборудование
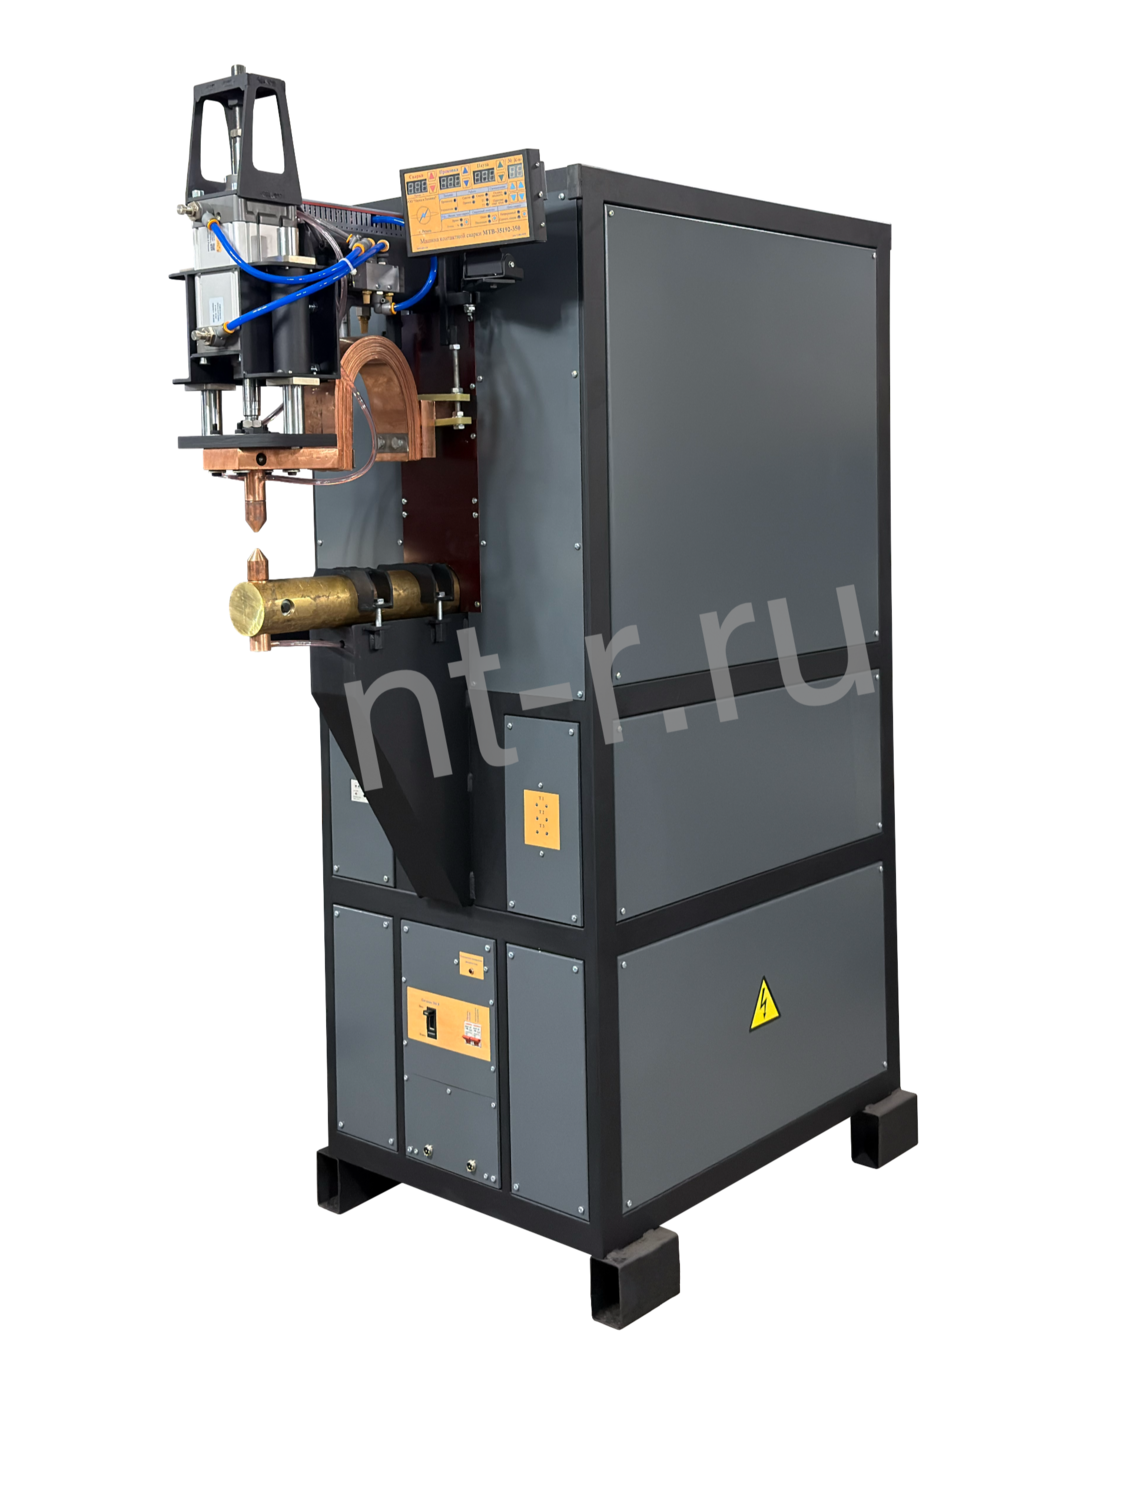
Сначала проверьте, заявлена ли работа с алюминием для конкретного исполнения. Затем сопоставьте доступный ток, усилие, вылет и цикл. Например, для МТВ-35192-500 в каталоге указан алюминиевый пакет до 4 + 4 мм. Это исходная характеристика для обсуждения, а не универсальная гарантия для всех сплавов и требований.
В некоторых карточках МТ также приведены возможности по алюминиевым сплавам. Нельзя определять пригодность только по виду тока или названию серии. Окончательный выбор подтверждают изготовитель и испытания в согласованной комплектации.
| Критерий | Что согласовать |
|---|---|
| Материал | Марку сплава, состояние и фактический пакет |
| Поверхность | Подготовку и условия хранения заготовок |
| Инструмент | Материал, форму и обслуживание электродов |
| Машина | Ток, усилие, доступ и допустимый цикл |
| Качество | Метод испытания и требования к поверхности |
Программа испытания
Проверьте представительные и крайние сочетания толщин, повторную установку и серию после прогрева. Записывайте параметры, число циклов и состояние инструмента. Если требуется декоративная поверхность, оценивайте обе стороны. Для нагруженного соединения используйте критерии, соответствующие его назначению.
Условный пример: два образца одинаковой толщины из разных поставок дают разный результат. Прежде чем повышать ток, подтвердите марку, подготовку и состояние поверхности. После установления причины закрепите допустимые условия. Это помогает избежать программы, которая работает только на одной удачно выбранной партии.
Что включить в серийную технологию
Укажите порядок подготовки, параметры, инструмент, границы контроля и основания для повторной проверки. Изменение поставщика, материала или обслуживания должно быть прослеживаемым. Чем уже устойчивая область процесса, тем важнее дисциплина исходных условий и понятная реакция на отклонение.
Проверка стабильности подготовки алюминия
Разделите образцы по подтверждённому состоянию поверхности и идентифицируйте каждый вариант. Сравнивайте их при одинаковом инструменте и согласованной процедуре. Если в технологии важен интервал после подготовки, фиксируйте его. При этом не назначайте универсальный допустимый срок без проверки выбранного материала и процесса.
Затем повторите рабочий вариант на серии и оцените изменения электродов. Результат должен сохраняться в условиях, которые предприятие способно повторять ежедневно. Если для удачной пробы потребовалась специальная подготовка, она включается в маршрут и калькуляцию. Иначе расчёт производительности будет учитывать только сварку, скрывая необходимую предварительную работу. После изменения материала или поставщика применяйте предусмотренную процедуру повторного подтверждения, сохраняя связь результатов с конкретными образцами.
Нужна ли максимальная мощность любой ценой?
Нет. Кроме электрической способности нужны подходящие усилие, инструмент и управление. Более крупный трансформатор не исправляет неподготовленную поверхность и плохой контакт.
Можно ли переносить режим между сплавами?
Такой перенос требует подтверждения. Совпадение толщины и общего названия материала не означает одинакового поведения соединения.
Какие образцы отправить?
Материал реальной поставки, включая нужные толщины и покрытие, если оно есть. Добавьте документы, чертёж и требования к результату.
Оборудование и подбор
Сравните исполнения в разделе Машины контактной сварки постоянным (выпрямленным) током серии МТВ. В каталоге доступны МТВ-35192-500, МТ-23192-500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.