Режимы контактной сварки: ток, время и усилие сжатия
Режим контактной сварки — это согласованная последовательность сжатия, нагрева и выдержки. Значения тока, времени и усилия нельзя рассматривать независимо: изменение одного параметра меняет условия действия остальных. Устойчивый процесс получается в некотором диапазоне настроек, а не обязательно в одной точке максимального нагрева.
Ток и время: почему их нельзя просто взаимозаменять
Для понимания нагрева используют зависимость Q = I²Rt. Она показывает важность тока, сопротивления и времени, но реальное сопротивление контактов и теплоотвод меняются в течение цикла. Поэтому увеличение времени не является универсальной заменой недостаточного тока, а удвоение параметра не даёт простого прогноза размера соединения.
Слишком интенсивный нагрев может привести к выплеску и повреждению поверхности. Недостаточный — к слабому соединению. Проверять нужно фактический результат по согласованной методике. Заданный процент регулирования или номер программы не равен измеренному току и не всегда переносится между машинами.
Усилие сжатия и прилегание
Электроды должны удерживать пакет в нужном состоянии до начала тока и во время формирования соединения. Зазор, перекос или нестабильная механика меняют контакт. Сначала проверяют посадку деталей и движение привода, затем корректируют электрические параметры. Попытка сварить плохо собранный пакет повышенным нагревом обычно маскирует исходную проблему.
Для пневматической машины важно контролировать не только показание давления, но и состояние механизма передачи усилия. Ход, трение и регулировка влияют на то, как усилие достигает детали. При сравнении машин используйте усилие на электродах, указанное при определённых условиях.
Зачем нужны подготовительная и последующая выдержки
До импульса пакет должен быть сжат и стабилизирован. После отключения тока соединение некоторое время удерживают под усилием. Если сокращать эти интервалы ради скорости без проверки, можно нарушить повторяемость начала нагрева или условия завершения соединения. Весь цикл влияет на качество, даже когда ток ещё не течёт или уже отключён.
Единицы настройки зависят от управления. Время может задаваться в миллисекундах, периодах или иных единицах, предусмотренных контроллером. Перед переносом программы проверьте обозначения и частоту сети. Одинаковое число на двух пультах не обязательно означает одинаковую длительность.
Последовательность настройки
- Проверьте материал, геометрию пакета и состояние поверхности.
- Подготовьте электроды и проверьте соосность, охлаждение и движение.
- Задайте исходный режим по документации и рекомендациям для вашей задачи.
- Выполните пробы с последовательным изменением контролируемых параметров.
- Испытайте соединения и определите устойчивую область работы.
- Проверьте серию после прогрева и зафиксируйте утверждённую программу.
Что записывать в карте режима
| Группа | Данные |
|---|---|
| Материал | Марка, толщины или диаметры, покрытие, партия |
| Инструмент | Материал, форма и размер рабочей поверхности электродов |
| Механика | Усилие, ход, фиксация и положение детали |
| Электрический цикл | Ток или параметры регулирования, времена, импульсы |
| Серия | Темп, охлаждение, период обслуживания |
| Подтверждение | Метод испытания, результаты, допустимые границы |
Пример разбора нестабильной серии
Предположим, первые соединения проходят испытание, а позже появляется выплеск. Прежде чем уменьшать ток, сравните состояние рабочей поверхности электродов, температуру, подачу воды и фактическое усилие. Одновременно проверьте, не изменилась ли партия материала. Если менять сразу несколько настроек, установить причину будет трудно.
После устранения причины режим проверяют заново на представительной серии. Результат записывают вместе с состоянием инструмента и условиями запуска. Такая процедура полезнее хранения одного «рабочего» числа, смысл которого известен только опытному оператору.
Пример протокола изменения режима
В протоколе создайте строку для каждого варианта и не перезаписывайте исходные значения. Отмечайте, какой параметр изменён, какие образцы получены и что показало испытание. Сохраняйте одинаковыми материал, инструмент и положение детали, пока проверяется выбранный фактор. Если пришлось заменить электрод, это новая существенная граница сравнения.
После выбора рабочего варианта проверьте его не только на нескольких свежих образцах. Повторите серию в согласованном темпе и оцените состояния, характерные для производства. Утверждённая карта должна позволять другой смене воспроизвести условия без устных догадок. При этом значения программы и фактические измерения сохраняйте раздельно: настройка управления описывает команду машине, а измерение показывает, что произошло в конкретном цикле.
Всегда ли нужен многоимпульсный режим?
Нет. Его необходимость определяется задачей, а доступность — комплектацией управления. Не следует считать любую функцию обязательной или доступной на каждом станке серии.
Можно ли брать параметры из интернет-таблицы?
Только как справочный ориентир при совпадающих условиях. Материал, инструмент и машина отличаются; серийный режим утверждают после испытаний ваших соединений.
Оборудование и подбор
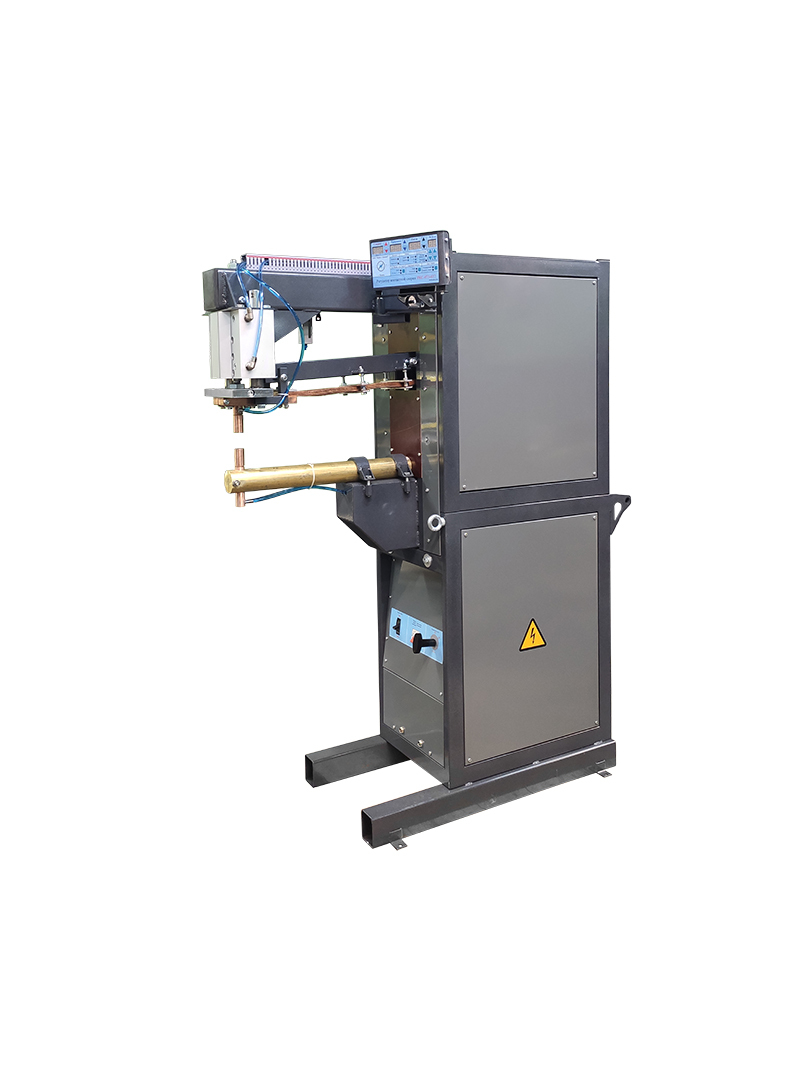
Сравните исполнения в разделе Линейные машины контактной сварки серии МТ-192. В каталоге доступны МТ-23192-500, МТР-16073 500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.