Координатная сварка листовых деталей и корпусов
Координатная контактная сварка применяется, когда изделие требует повторяющегося расположения точек и управляемого перемещения. Система помогает воспроизводить заданную последовательность, но результат зависит от базирования детали, оснастки и стабильности самого соединения. Программа координат не компенсирует неправильную сборку.
Какие изделия стоит оценивать
Кандидатами могут быть листовые панели, элементы корпусов и другие сборки с множеством заданных точек. Важно, чтобы конструкция позволяла доступ инструмента и однозначное размещение в оснастке. До выбора машины покажите все соединения и форму изделия после каждой операции сборки.
Если точки расположены в разных плоскостях или часть закрывается ранее приваренной деталью, потребуется отдельная проверка маршрута. Иногда задачу решает изменение последовательности, иногда — другая оснастка или специальная конструкция. Наличие координатного перемещения само по себе не обеспечивает доступ ко всем поверхностям.
Рабочее поле и габарит детали
Размер обрабатываемой зоны нельзя автоматически приравнивать к габариту изделия. Учитывайте место под фиксаторы, безопасное движение, выступающие части и загрузку. На схеме должны быть видны крайние положения детали вместе с оснасткой и рабочими органами.
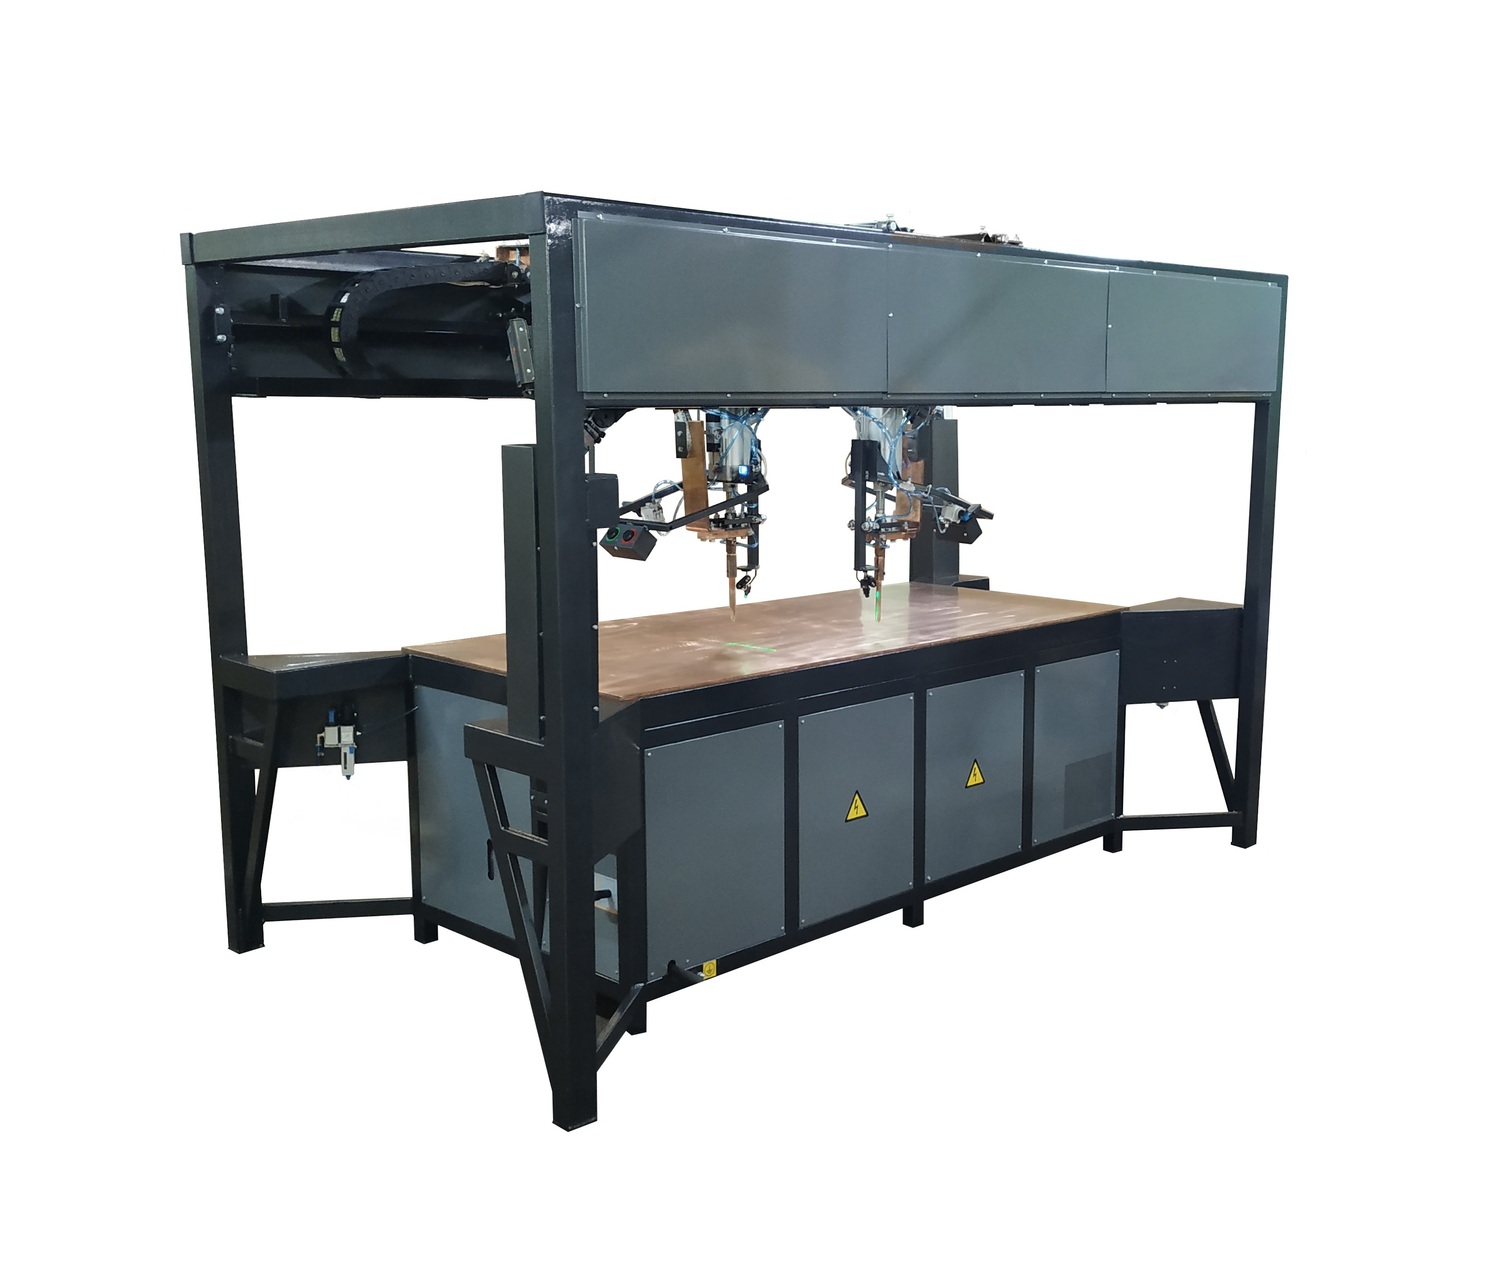
В каталоге НТ-Р координатные машины представлены серией СКС. Например, для СКС 2200 указан пакет листов от 0,5 + 0,5 до 2 + 2 мм. Это характеристика конкретного оборудования, которую нужно сопоставить с материалом и условиями задачи. Название модели не следует использовать как замену проверенному чертежу рабочей зоны.
Базирование определяет повторяемость
Определите поверхности и отверстия, по которым деталь устанавливается. Заготовки должны приходить с согласованными допусками. Если один лист упирается в базу, а второй свободно смещается, точная координата электрода не гарантирует правильного положения соединения относительно обоих элементов.
Кондуктор должен удерживать сборку, оставлять доступ к точкам и не создавать нежелательного токового пути. Проверьте удобство удаления готового изделия, возможность ошибочной установки и доступ к обслуживанию. Хорошая оснастка сокращает цикл без необходимости усложнять каждую программу.
Программа — больше, чем список координат
Для каждой группы точек нужны корректные параметры процесса и последовательность. Уже выполненные соединения, изменение жёсткости сборки и тепловое состояние могут влиять на последующие операции. Траекторию и режим проверяют на полноценном изделии, а не только перемещением без сварки.
| Данные программы | Что подтвердить |
|---|---|
| Положение точек | Связь с базами и чертежом |
| Порядок обхода | Доступ и влияние предыдущих соединений |
| Режимы | Пригодность для каждого пакета |
| Переходы | Отсутствие столкновений и потери фиксации |
| Смена изделия | Правильный вызов программы и оснастки |
Считайте полный цикл и переналадку
Время обработки включает загрузку, фиксацию, перемещения, сварочные циклы и выгрузку. Если выпускаются разные корпуса, добавляется смена оснастки и проверка первой детали. На короткой партии эти операции способны определить себестоимость сильнее, чем скорость перемещения между точками.
Условный пример: автоматическая обработка занимает минуту, а ручная установка — две. Ускорение движения на десять секунд даст ограниченный эффект. Пересмотр фиксаторов и подготовки комплектов может быть полезнее, но его также нужно подтвердить измерением и безопасностью работы.
Приёмка координатной машины
Проверяйте одновременно качество соединений и координаты. Включите крайние положения, повторную установку, разные размеры и серию после прогрева. Согласуйте способ измерения расположения точек и допустимые отклонения. Паспортная характеристика механизма и результат на изделии должны рассматриваться отдельно.
Проверка новой программы координат
Сначала сопоставьте программу с чертежом и базами, затем проверьте безопасный маршрут в предусмотренном изготовителем режиме. После этого выполните пробное изделие и измерьте расположение соединений относительно тех же баз. Отдельно оцените качество точек. Совпадение траектории на экране не заменяет проверки детали.
Повторите установку нескольких заготовок, чтобы выявить зависимость от ручного позиционирования. Если координаты относительно машины стабильны, а относительно изделия меняются, исследуйте оснастку и допуски заготовок. Сохраните версию программы вместе с обозначением приспособления. При изменении одного из них должно быть понятно, какая комбинация подтверждена. Это снижает риск запуска правильной программы с неподходящей оснасткой или неверно собранным комплектом.
Нужна ли координатная машина для нескольких точек?
Решение зависит от серии, требований к расположению и доли ручной работы. Для небольшого количества точек простая оснастка на подходящей машине может оказаться рациональнее.
Можно ли запускать новую деталь только по чертежу?
Чертёж нужен для подготовки, но программа и оснастка требуют проверки на реальной сборке. Важно подтвердить доступ, базирование и качество соединений.
Оборудование и подбор
Сравните исполнения в разделе Координатные машины контактной сварки серии СКС. В каталоге доступны СКС 2200, СКС 2400. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.