Радиальная и линейная машина контактной сварки: сравнение
Радиальную и линейную машины контактной сварки выбирают прежде всего по движению электродов и геометрии изделия. Различие конструкции влияет на доступ, положение рабочей поверхности и организацию оснастки. Электрические характеристики сравнивают уже после проверки, что деталь можно правильно установить и сварить во всех нужных местах.
Как учитывать кинематику
У радиального механизма движение рабочего органа связано с поворотом. У линейного решения основной ход организован поступательно. Конкретная траектория и изменение положения инструмента зависят от устройства машины. Поэтому для точной оценки полезны чертёж рабочего пространства и проверка хода с установленными электродами.
При изменении толщины пакета необходимо проверить, сохраняется ли нужный контакт инструмента с поверхностью. Особенно это важно при требованиях к следу и соосности. Нельзя оценивать механизм только по положению электродов в раскрытом состоянии: рабочее положение под усилием может отличаться.
Вылет и раскрытие отвечают на разные вопросы
Вылет помогает понять, насколько далеко от края можно расположить точку в соответствующей геометрии. Раскрытие связано с загрузкой и размещением детали между рабочими органами. Большой вылет не означает, что в машину войдёт высокий корпус, а большое раскрытие не обеспечивает доступ к глубокой точке.
Проверьте крайние положения изделия и оснастки. Учтите ручки, отбортовки, опоры и уже приваренные элементы. Для длинного листа или сетки требуется поддержка, которая позволяет перемещать изделие без перекоса. Удобство работы иногда определяется этой частью проекта сильнее, чем разницей конструкций станка.
Сравнение серий на примере каталога
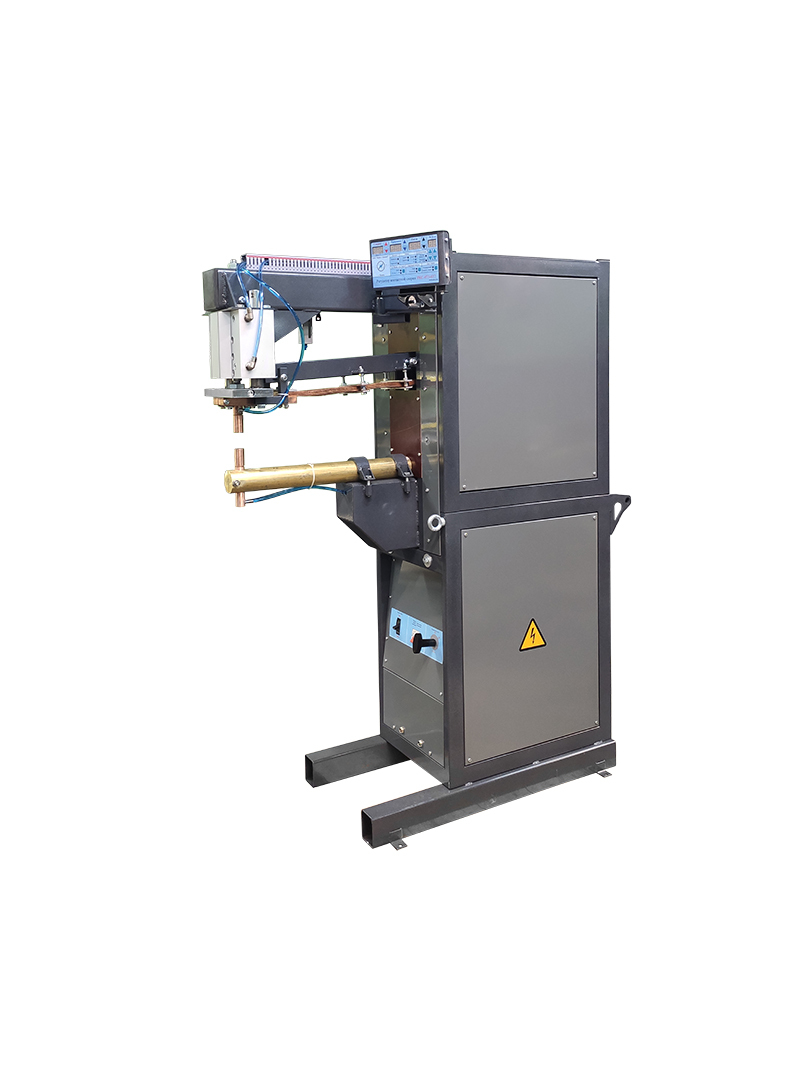
В каталоге НТ-Р радиальные машины представлены серией МТР 072/073, линейные — серией МТ-192. Например, у МТР-16073 500 указан пакет листов до 4 + 4 мм, у МТ-23192-500 — до 5 + 5 мм. Это характеристики конкретных моделей, а не общее правило о превосходстве одной кинематической схемы.
При выборе сопоставляйте также материал, усилие, допустимый цикл и условия определения диапазона. Если задачу решают несколько моделей, проведите одинаковую проверку на вашем изделии. Сравнение по одному максимальному току не покажет разницу в удобстве загрузки и повторяемости установки.
| Проверка | Почему важна | Что показать поставщику |
|---|---|---|
| Траектория рабочего хода | Определяет контакт и зазоры | Толщины пакета и форму электродов |
| Доступ к точкам | Исключает недоступные операции | Чертёж со всеми соединениями |
| Загрузка и извлечение | Влияет на полный цикл | Собранную деталь или макет |
| Серия | Показывает устойчивость работы | План выпуска и частоту переналадки |
Оснастка и последовательность сборки
Кондуктор должен фиксировать заготовку и оставлять место для движения инструмента. Для разных конструкций машины удобная схема упоров может различаться. Не следует переносить оснастку с прежнего станка без проверки рабочих зазоров и токового пути.
Условный пример: плоская панель свободно устанавливается на стол, но после приварки боковой стенки её нельзя повернуть для следующей точки. Изменение последовательности сборки или формы электрода может решить задачу без перехода к более мощной машине. Если доступ остаётся ограниченным, нужно рассматривать другую конструкцию или специальное исполнение.
Какие испытания действительно полезны
Кроме качества соединения, измерьте время загрузки, перемещения и выгрузки. Проверьте крайние размеры, повторяемость первой детали после переналадки и работу после прогрева. Для лицевых поверхностей сравните следы обеих сторон. Приёмка должна отражать изделие, которое цех будет выпускать ежедневно.
Проверка доступа на макете
Если полноценное изделие ещё не изготовлено, используйте размерный макет для оценки пространства, не выдавая его за испытание сварки. Покажите все выступающие элементы и порядок сборки. Проверьте крайние точки и извлечение детали после последнего соединения. Отдельно отметьте, какие размеры относятся к электроду, держателю и оснастке.
Затем подтвердите технологию на реальном материале. Геометрический макет помогает найти столкновение, но не оценивает токовый контур, деформацию и прочность. Результаты этих проверок должны дополнять друг друга. При сравнении радиальной и линейной машины используйте одинаковые исходные размеры и программу операций. Если один вариант требует изменения последовательности сборки, это нужно учесть в полном времени и в документации изделия.
Линейная машина всегда точнее радиальной?
Такое обобщение некорректно. Результат зависит от конструкции, состояния механики, регулировки и оснастки. Нужные показатели следует задать и проверить на конкретном оборудовании.
Можно ли увеличить вылет заменой электродов?
Любое изменение токоведущей и силовой геометрии требует согласования с изготовителем. Самостоятельное удлинение может изменить жёсткость, нагрев и достижимые параметры.
С чего начать сравнение?
Подготовьте чертёж с расположением точек, материалами, толщинами и положением изделия при сварке. Затем сравните подходящие модели по одинаковой программе проверки.
Оборудование и подбор
Сравните исполнения в разделе Линейные машины контактной сварки серии МТ-192. В каталоге доступны МТ-23192-500, МТР-16073 500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.