Как повысить производительность участка контактной сварки
Повышение производительности контактной сварки начинается с измерения потерь. Машина может выполнять импульс быстро, а участок всё равно не выполнять план из-за поиска заготовок, неудобного позиционирования и ожидания контроля. Сначала нужно понять, какая операция ограничивает выпуск годной продукции, и только затем выбирать изменение режима или оборудования.
Измеряйте цикл изделия, а не одну точку
Разделите процесс на подготовку, загрузку, базирование, сварку, перемещение, выгрузку и контроль. Замерьте несколько последовательных циклов с обычными заготовками. Отдельно запишите остановки: обслуживание электродов, смену партии, ожидание материала и исправление дефектов. Среднее время без этих потерь обычно завышает ожидаемый выпуск.
Полезно измерять не только среднее, но и разброс. Если один корпус собирается за две минуты, а следующий за четыре из-за подгонки листов, причина может быть в качестве заготовок. Ускорение сварочного импульса на доли секунды не устранит такую нестабильность.
Определите требуемый такт
Условный пример: на смену выделено 420 минут производственного времени, требуется 140 годных изделий. Целевой такт составляет три минуты на изделие. Если фактический полный цикл занимает четыре минуты, нужно сократить одну минуту или пересмотреть распределение операций. Это расчёт организации участка, а не обещание производительности конкретного станка.
Не учитывайте одну и ту же потерю дважды. Если из доступного времени уже исключены плановые перерывы, не вычитайте их повторно коэффициентом. Брак, переналадку и незапланированные простои показывайте отдельно: так будет видно, какой фактор изменился после улучшения.
Устраните лишние перемещения
Проверьте высоту стола, расположение заготовок и опору длинных деталей. Оператор должен находить нужный комплект без поиска, уверенно устанавливать его в базу и безопасно извлекать готовое изделие. Кондуктор полезен, когда он сокращает позиционирование и сохраняет доступ к электродам, а не просто делает конструкцию тяжелее.
Для крупных сеток и корпусов важно организовать движение до и после сварки. Если готовое изделие перекрывает подачу следующего, увеличение темпа машины создаёт очередь. Согласуйте площадь буферов, тару и порядок вывоза с соседними операциями. Локальное ускорение не должно переносить проблему на следующий пост.
Проверьте стабильность процесса
Повторные точки и переделка часто занимают больше времени, чем плановый уход за инструментом. Установите понятные критерии состояния электродов, контролируйте охлаждение и фактический режим. Если дефект появляется после определённого количества циклов, его нужно связать с условиями серии и устранить причину.
| Основная потеря | Первое действие | Как оценить эффект |
|---|---|---|
| Долгое базирование | Проверка упоров и комплектации | Время установки и разброс цикла |
| Ожидание охлаждения | Проверка системы по паспорту | Допустимый устойчивый темп без перегрева |
| Переделка | Разбор дефекта и контроль режима | Доля годных с первого предъявления |
| Частая смена размеров | Группировка заказов и подготовка оснастки | Время переналадки на партию |
Когда оправдана автоматизация
Многоточечная машина сокращает число последовательных операций при подходящей сетке. Координатная система может уменьшить ручное позиционирование повторяющихся точек. Автоматическая подача способна убрать зависимость от ручной раскладки. Но каждое решение нужно сопоставить с номенклатурой, длиной серии и переналадкой.
Проверьте пробную партию в новой схеме целиком. Увеличение числа одновременно свариваемых точек повышает требования к согласованию электрической нагрузки, усилия и подачи. Автоматизация не компенсирует разброс исходных заготовок без соответствующей системы подготовки и контроля.
Как подтвердить результат
Сравнивайте одинаковые изделия и сопоставимые условия. Запишите выпуск годных деталей, число переделок, время переналадки и простои до изменения и после него. Желательно оценить несколько партий, а не лучший короткий прогон. Экономический эффект рассчитывайте по устойчивому улучшению, которое участок может поддерживать.
Небольшой эксперимент без покупки станка
Выберите повторяющееся изделие и измерьте несколько полных циклов. Затем измените один организационный фактор: например, расположение комплектов или способ подготовки упоров. Повторите замер при сопоставимых заготовках. Сохраните время каждой операции, количество годных деталей и замечания оператора. Если улучшение касается загрузки, оно должно быть видно именно в этой части цикла.
Не распространяйте лучший единичный результат на всю смену. Проверьте удобство в серии, пополнение материала и влияние на соседнее рабочее место. Если операция стала быстрее, но выросла доля ошибочной установки, изменение требует доработки. После подтверждения закрепите новую схему и только затем оценивайте следующую инвестицию. Такой порядок помогает отделять реальное ограничение оборудования от потерь, которые можно устранить планировкой и оснасткой.
Можно ли просто уменьшить время сварки?
Только после повторного подтверждения качества. Изменение электрического цикла может повлиять на соединение и не дать заметного выигрыша, если ограничение находится в ручной операции.
Что сообщить производителю для подбора более производительной машины?
Чертёж, программу выпуска, фактический цикл по операциям, долю брака и основные простои. Эти данные позволяют предложить изменение, связанное с реальным ограничением участка.
Оборудование и подбор
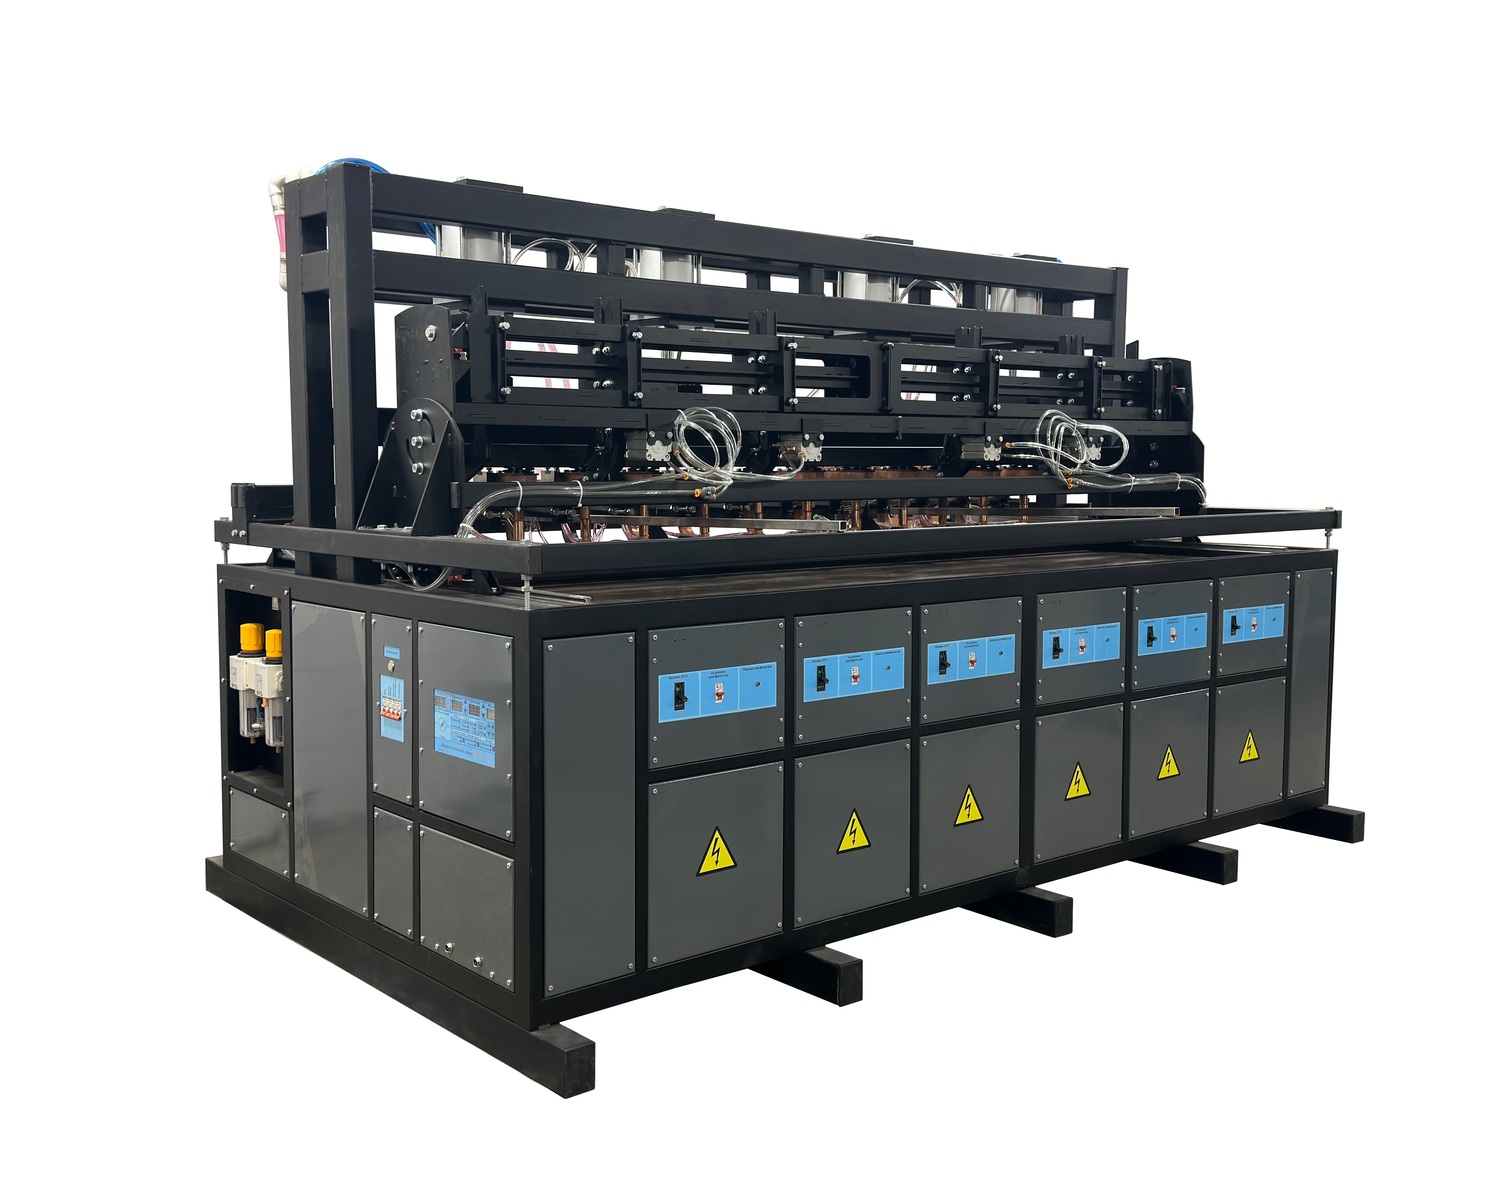
Сравните исполнения в разделе Многоточечные машины контактной сварки серии МТМ НТ. В каталоге доступны МТМ 121-2500НТ, СКС 2200. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.