Многоточечная сварка сеток: выбор числа точек и шага подачи
Многоточечная сварка позволяет выполнять несколько соединений в одном рабочем цикле, когда изделие и оборудование рассчитаны на такую схему. Для сеток это может сократить число последовательных операций. Однако число электродов само по себе не определяет выпуск: нужно согласовать диаметры, шаг, подачу и качество каждой позиции.
Начните с карты сетки
Укажите размеры полотна, диаметры продольных и поперечных элементов, шаг в обоих направлениях и расположение крайних стержней. Отдельно отметьте переменный шаг, пропуски и специальные зоны. Рисунок сетки должен быть однозначным: обозначение «ячейка 100» не описывает все края и варианты изделия.
Проверьте понятия ширины. Габарит машины, ширина готового полотна и расстояние между крайними электродами различаются. Если крайние стержни выходят за сварочные позиции, это должно быть предусмотрено конструкцией и оснасткой, а не обнаружено при первой загрузке.
Что означает число одновременно свариваемых точек
Оно характеризует конкретную схему работы при согласованных условиях. Допустимая нагрузка зависит от материала, диаметров, электрической и механической части. Предельное число позиций нельзя произвольно сочетать с любым предельным диаметром и максимальным темпом из разных строк описания.
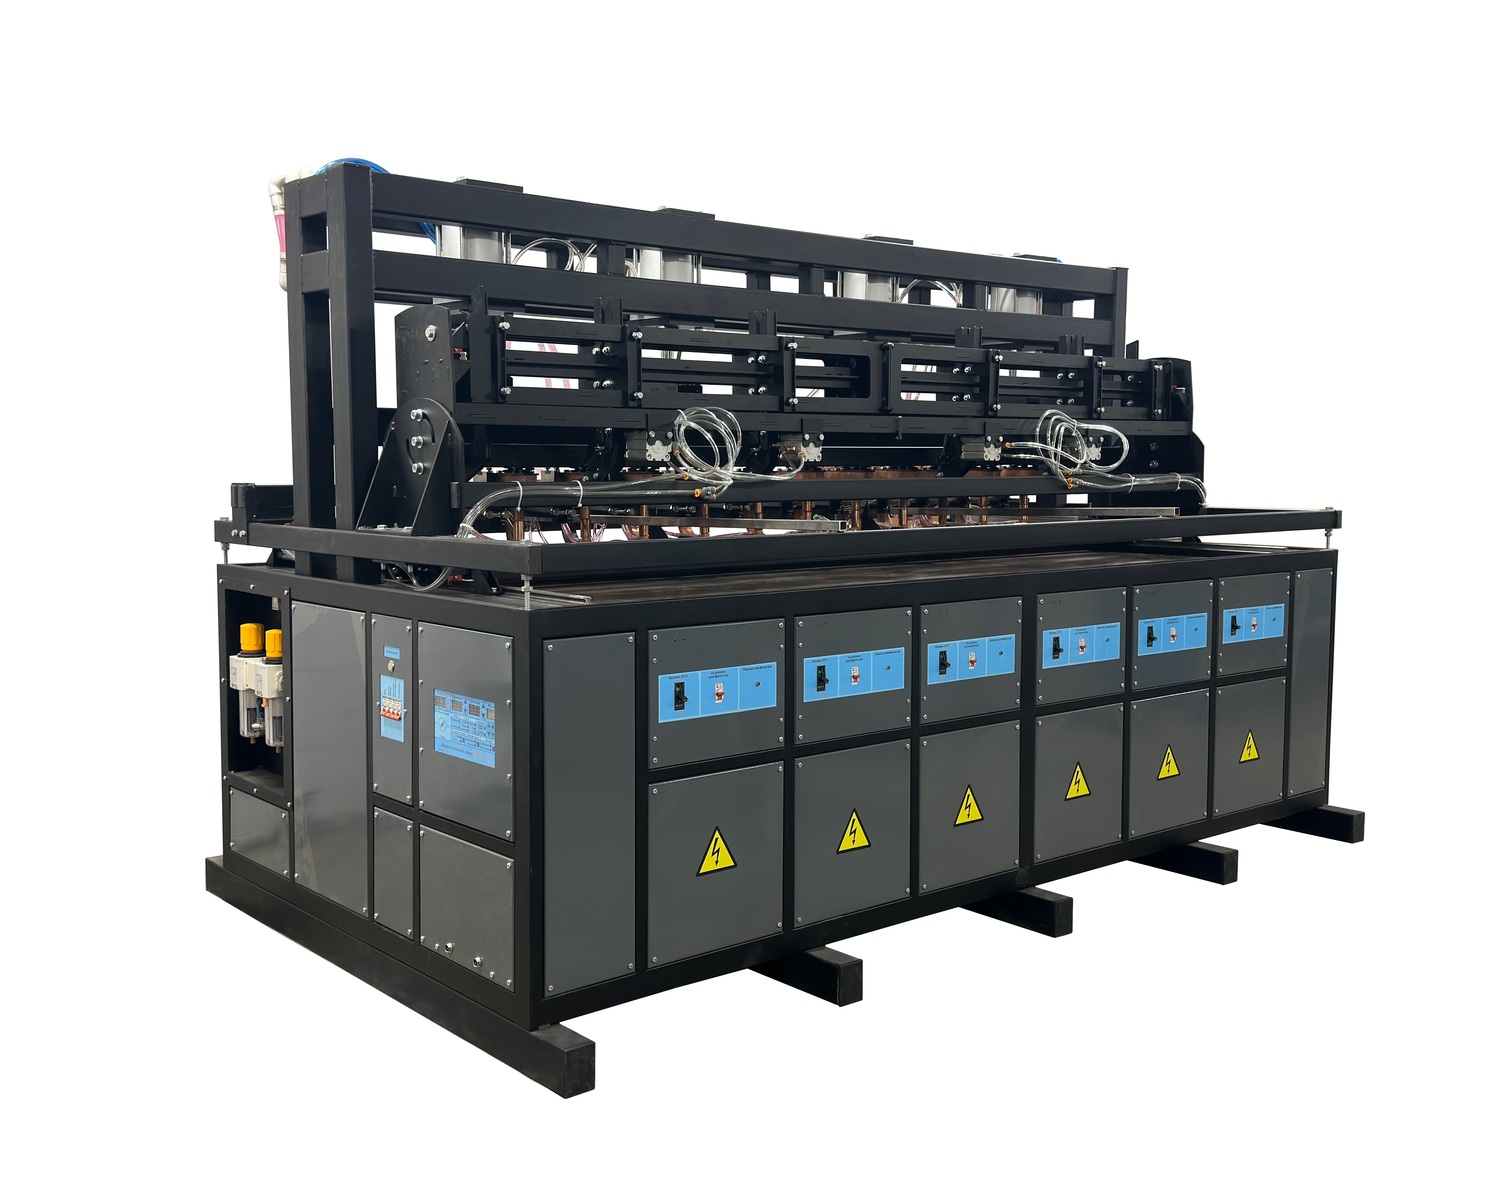
Например, для МТМ 121-2500НТ в каталоге указаны до 12 одновременно свариваемых точек и расстояние между крайними электродами 2500 мм. Для МТМ-1800НТ указаны до восьми точек и 1800 мм. Выбирать между ними следует по карте сетки, диапазону изделий и подтверждённому рабочему циклу.
Подача часто определяет результат
Продольные элементы должны сохранять положение, поперечный стержень — поступать в нужный момент, а полотно — перемещаться на заданный шаг. Если подача нестабильна, сварочная часть будет простаивать или фиксировать геометрическую ошибку. В проект включают подготовку материала, направляющие, базирование и выгрузку.
Для коротких партий оцените переналадку шага и числа рабочих позиций. Для длинных серий — пополнение материала и отвод готовой продукции. Автоматизация полезна только при согласовании этих операций: нельзя считать время загрузки и выгрузки равным нулю.
Проверяйте крайние и средние позиции
Приёмка должна подтверждать качество всех используемых позиций, а не одной удобной точки. Сопоставьте усилие, состояние электродов и соединения по ширине изделия. Одновременно проверьте шаг и накопление отклонений по длине после нескольких подач.
| Объект проверки | Что оценивать |
|---|---|
| Крайние точки | Поддержку, положение стержня и качество соединения |
| Средние позиции | Повторяемость относительно краёв |
| Шаг подачи | Отдельный шаг и накопленное отклонение |
| Работа после прогрева | Качество, темп и состояние инструмента |
| Переналадка | Время настройки и качество первой сетки |
Как рассчитать выпуск
Для условной сетки с десятью поперечными рядами нужно учесть десять рабочих подач, подготовку первого ряда, загрузку и выгрузку. Если за цикл сваривается весь ряд, это ещё не означает, что десять рядов займут только десять коротких импульсов. Полный цикл включает механическое движение и выдержки.
Сравнивайте число годных сеток за доступное время. Включите обрезки, обслуживание и смену размера. Для экономической оценки полезно отдельно видеть, сколько времени занимает сварка и сколько — обеспечение материалом. Это показывает, куда направить следующую инвестицию.
Что передать для подбора МТМ
Подготовьте перечень изделий с долей каждого в программе, карту размеров и шага, документы на материал и план выпуска. Добавьте схему помещения, требования к складированию и доступные коммуникации. Если предполагается расширение, укажите конкретные будущие размеры, а не пожелание «с запасом на всё».
Матрица проверки сварочных позиций
Создайте таблицу, где строки соответствуют рабочим позициям по ширине, а столбцы — состояниям серии: начало, работа после прогрева и после обслуживания. Для выбранных образцов отмечайте результат предусмотренного испытания. Такая матрица помогает увидеть, относится ли отклонение к одной позиции или ко всему процессу.
Одновременно сохраняйте геометрические измерения полотна. Если качество точек одинаково, а шаг постепенно уходит, нужно проверять подачу и фиксацию. Если отклоняется только край, полезно исследовать поддержку и положение стержня. После переналадки повторите соответствующую часть проверки. Матрица не назначает универсальную частоту контроля, но делает согласованную программу понятной и помогает не ограничиваться одной удобной для испытания точкой.
Можно ли отключать отдельные сварочные позиции?
Это зависит от исполнения и управления. Возможность и порядок работы с неполным рядом должны быть подтверждены для выбранной комплектации.
Почему сетка получается неровной при хороших точках?
Качество соединений и геометрия — разные критерии. Проверьте исходную прямолинейность, базирование, подачу и освобождение полотна после сварки.
Оборудование и подбор
Сравните исполнения в разделе Многоточечные машины контактной сварки серии МТМ НТ. В каталоге доступны МТМ 121-2500НТ, МТМ-1800НТ. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.