Как организовать производство сварной сетки
Производство сварной сетки нужно проектировать как последовательность связанных операций. Сварочная машина занимает центральное место, но её возможности реализуются только при подходящей подготовке проволоки, точной подаче и организованной выгрузке. Начинать выбор линии разумно с ассортимента и требуемого количества годных полотен.
Сформируйте программу изделий
Для каждой сетки укажите ширину, длину, диаметры элементов, шаг и требования к краям. Запишите материал, состояние поверхности и допустимые отклонения. Разделите стандартные повторяющиеся размеры и индивидуальные заказы: им могут требоваться разные решения по подаче и переналадке.
Полезно указать долю каждого изделия в месячной программе. Самая большая сетка не обязательно определяет основную загрузку, но должна быть выполнима. Самый частый размер важен для организации устойчивого выпуска. Подбор только под крайний габарит без структуры заказов может привести к неудобной комплектации.
Подготовка материала
Входной контроль должен подтверждать материал, диаметр и состояние поверхности. Для заготовок после правки и резки важны прямолинейность и длина. Если продольные элементы плохо укладываются в направляющие, сварочная часть будет фиксировать отклонения или тратить время на ручную корректировку.
Продумайте комплектование и хранение. Стержни разных диаметров и длин должны быть различимы, а маршрут подачи — понятен. Ошибка комплектации, обнаруженная после сварки нескольких рядов, создаёт потери, которые нельзя устранить повышением скорости машины.
Выбор схемы сварки
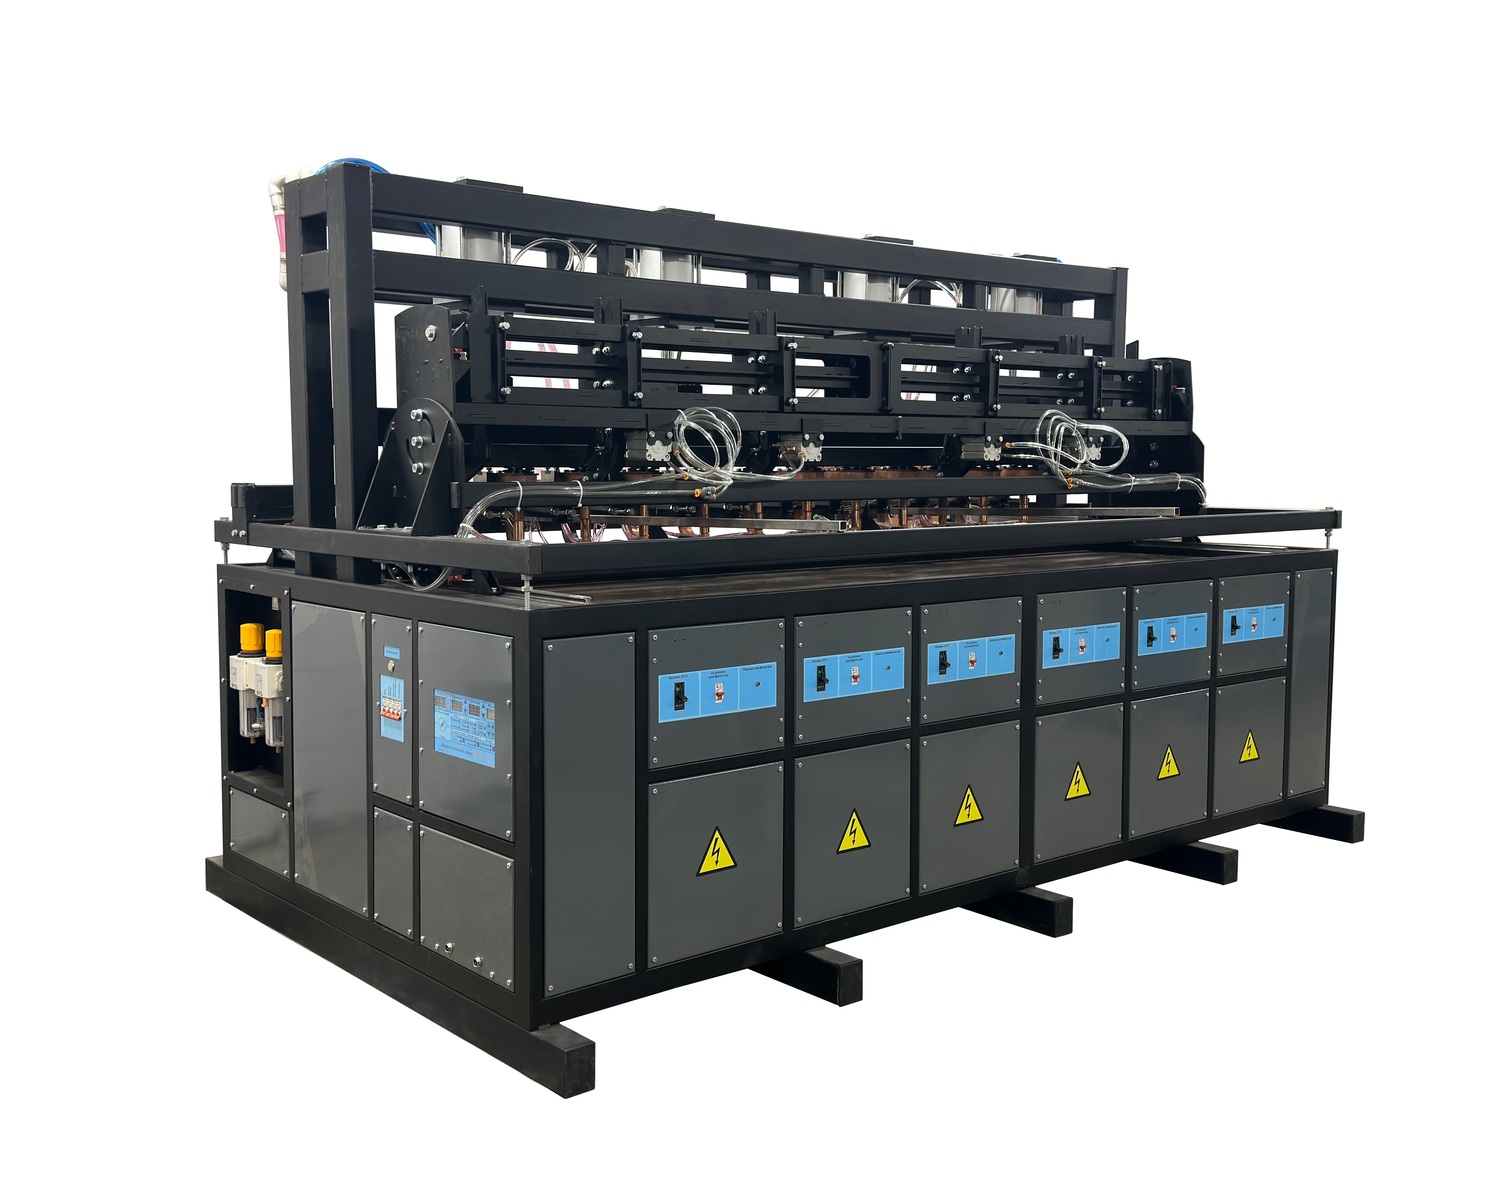
Для повторяющегося ряда пересечений оценивают многоточечную машину. Важны расстояние между крайними позициями, минимальный шаг, диаметры и число работающих точек. Для разнообразных небольших изделий может быть полезна другая организация последовательной сварки с подходящей оснасткой.
Серия МТМ НТ в каталоге включает разные исполнения по ширине и рабочим возможностям. Например, МТМ 121-2500НТ имеет до 12 одновременно свариваемых точек. Это не означает одинаковую производительность для всех сеток: фактический цикл зависит от диаметра, подачи и согласованного режима.
Подача и выгрузка
Проверьте, как продольные элементы проходят через машину, как подаются поперечные и где располагается полотно после сварки. Большая сетка нуждается в поддержке. Недостаток места на выходе может остановить участок даже при полностью готовой следующей заготовке.
| Операция | Основной риск | Что предусмотреть |
|---|---|---|
| Правка и резка | Нестабильная геометрия заготовки | Контроль длины и прямолинейности |
| Раскладка | Ошибка диаметра или шага | Комплекты и однозначное базирование |
| Сварка | Разное качество по ширине | Проверка всех рабочих позиций |
| Подача полотна | Накопление ошибки шага | Контроль движения и фиксации |
| Складирование | Блокировка выхода и деформация | Поддержка, тара и маршрут вывоза |
Контроль качества сетки
Проверяйте соединения и геометрию раздельно. Прочная точка не подтверждает правильный размер ячейки, а ровное полотно не доказывает качество каждого соединения. Критерии должны соответствовать назначению сетки и требованиям документации на изделие.
В пробную программу включите крайние и средние позиции, несколько последовательных подач и работу после прогрева. После переналадки проверьте первую сетку. Для арматурных изделий дополнительно учитывайте требования проекта и применимость материала к выбранному соединению.
Планировка и расчёт выпуска
Разместите на плане сырьё, подготовку, сварку, контроль и готовую продукцию. Учтите безопасные проходы, обслуживание и коммуникации. Производительность оценивайте по годным сеткам за доступное время, включая смену размеров, обслуживание электродов и пополнение материала.
Перед покупкой полезно провести расчёт для двух случаев: самого частого изделия и сложного крайнего размера. Если выбранная схема справляется с обоими, нужно проверить, сколько времени занимает переход между ними. Именно эта часть часто определяет гибкость небольшого производства.
Баланс участка для двух размеров сетки
Разложите маршрут наиболее частой и самой крупной сетки по операциям. Для каждого размера укажите подготовку материала, раскладку, сварку и выгрузку. Отметьте занятость работников и оборудования. Так становится видно, требуется ли отдельный буфер заготовок или ограничением является отвод готового полотна.
Затем добавьте переход между размерами: смену упоров, рабочих позиций и параметров подачи. Если он занимает значительную часть короткой партии, планировать производство только по сварочному циклу нельзя. Проверьте, можно ли группировать заказы без нарушения сроков. Итогом должен стать согласованный выпуск годных сеток по реальной структуре заказов, а не максимальная скорость одного размера, который редко встречается в программе.
Нужно ли сразу покупать полностью автоматическую линию?
Не обязательно. Решение зависит от объёма, повторяемости и стоимости ручных операций. Состав автоматизации должен соответствовать реальному ассортименту и плану расширения.
Как подготовить заявку?
Передайте таблицу сеток, материал, требования к качеству, месячный выпуск и схему площадки. Укажите желаемую подачу и операции, которые уже выполняются на предприятии.
Оборудование и подбор
Сравните исполнения в разделе Многоточечные машины контактной сварки серии МТМ НТ. В каталоге доступны МТМ 121-2500НТ, МТМ 121 НТ. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.