Шовная сварка герметичных изделий: ролики, перекрытие точек и контроль
Герметичная шовная сварка требует согласования электрического цикла с движением роликов и геометрией нахлёста. Непрерывный внешний след не доказывает отсутствия утечки. Для правильного подбора машины и режима нужно отдельно задать прочность, герметичность, состояние поверхности и способ проверки готового изделия.
Как формируется протяжённое соединение
Роликовые электроды передают усилие и ток при перемещении детали. Согласование режима с подачей позволяет получать последовательность сваренных участков с нужным перекрытием. Условия зависят от материала, толщины, формы роликов, усилия и скорости. Одно значение тока без остальных параметров не описывает технологию.
При изменении скорости меняется связь между перемещением и электрическим циклом. Поэтому нельзя просто ускорить привод, сохранив прежние ожидания по герметичности. Новую настройку проверяют на соединении и подтверждают испытанием изделия.
Нахлёст и траектория роликов
Укажите ширину и стабильность нахлёста, длину шва, радиусы и ограничения доступа. Проверьте, может ли ролик пройти начало, прямой участок, переход и окончание без потери контакта. Отбортовка или соседняя стенка может ограничить доступ сильнее, чем общая длина детали.
Поддержка должна удерживать изделие без перекоса и лишнего сопротивления движению. Для цилиндрических и крупногабаритных заготовок это самостоятельная часть оснастки. Проверка короткой плоской полосы не отражает поведение полного резервуара или длинного воздуховода.
Ролики и охлаждение
Состояние рабочей поверхности влияет на контакт по длине шва. Контролируют геометрию, загрязнение, износ и установку роликов. После обслуживания подтверждают исходное состояние и первую деталь. Изменившийся профиль может потребовать проверки режима, даже если программа на пульте осталась прежней.
Охлаждение должно обеспечивать согласованный цикл. Устойчивость проверяют после прогрева, наблюдая фактические параметры и результат шва. Если проблема появляется только в конце длинной детали, проверьте одновременно тепловое состояние, поддержку и геометрию подачи.
Начало и окончание требуют отдельной оценки
Эти зоны отличаются от установившегося участка движением, сжатием и формированием соединения. Испытание только середины не подтверждает весь шов. Для замкнутой траектории дополнительно проверяют место перехода и перекрытия по требованиям изделия.
| Участок | Что проверить |
|---|---|
| Вход в шов | Прилегание, начало тока и движение |
| Установившаяся зона | Повторяемость и состояние поверхности |
| Переходы | Контакт ролика и поддержка изделия |
| Окончание | Завершение соединения и допустимый край |
| Замыкание траектории | Перекрытие и соответствие требованиям герметичности |
Как задавать проверку герметичности
Укажите среду, условия эксплуатации и допустимую утечку по документации на изделие. Метод испытания выбирают с учётом конструкции и безопасности. Нельзя назначать давление проверки по общему совету без расчёта изделия и утверждённой методики.
Прочность и герметичность оценивают как самостоятельные требования. Изделие может не давать заметной утечки при одной проверке, но не соответствовать механической нагрузке. Аналогично прочный отдельный участок не подтверждает непрерывность соединения по всей траектории.
Подбор машины и рабочей скорости
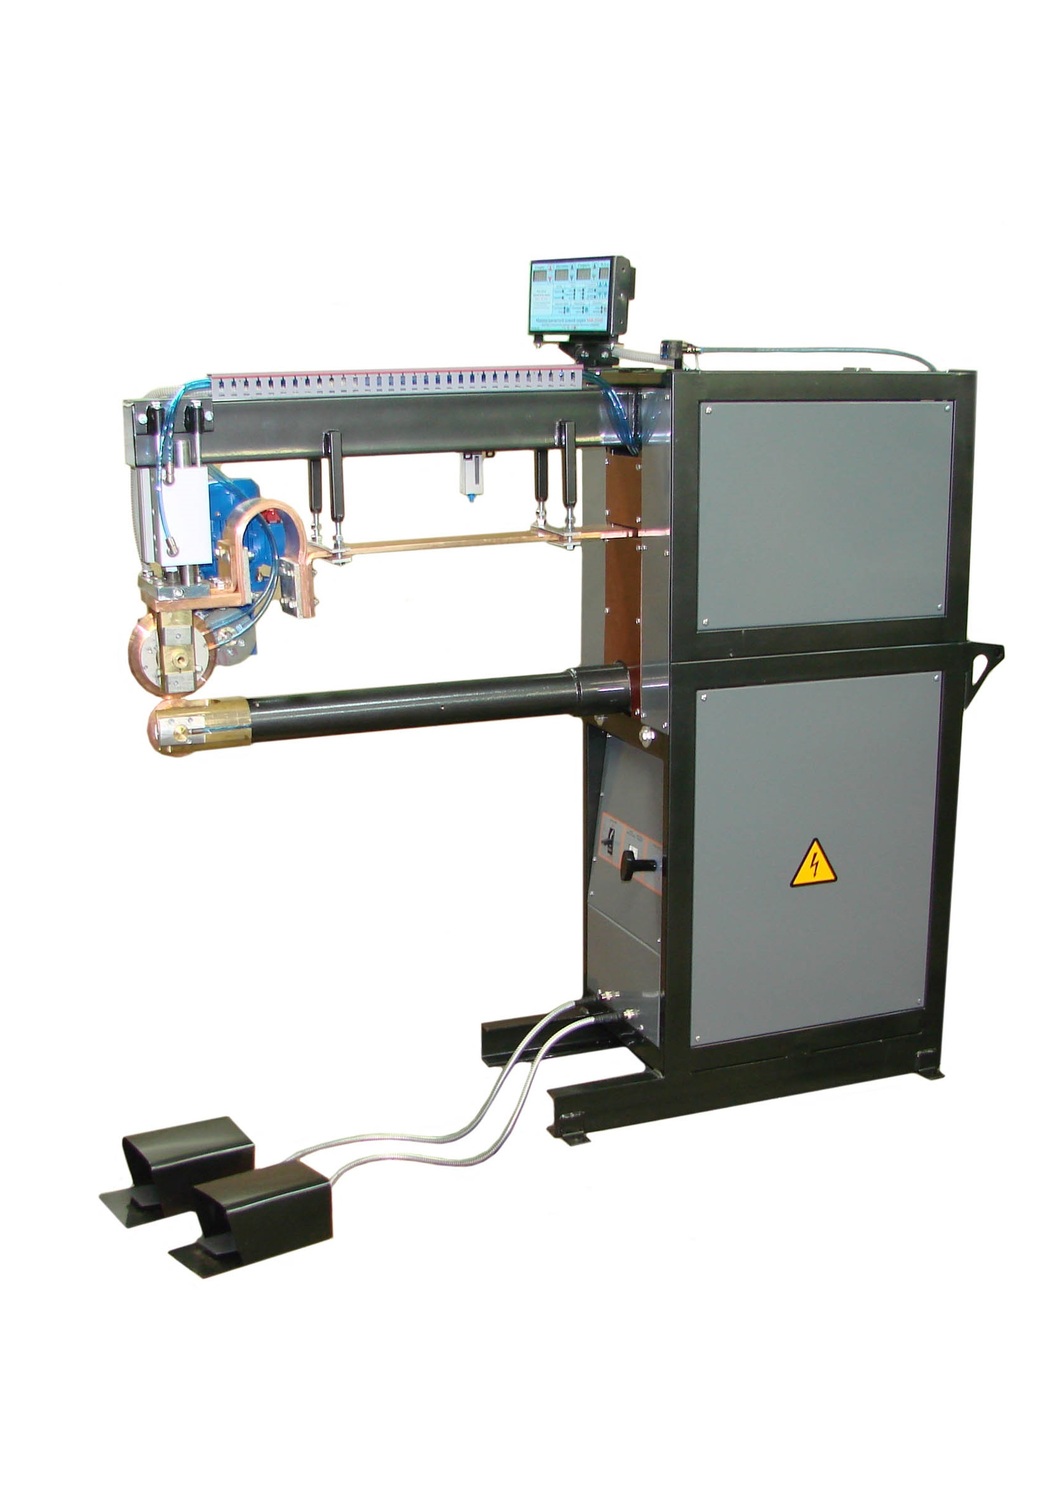
Для МШ-142-1000 в каталоге указаны листовой пакет 1,5 + 1,5 мм, оцинкованный 1 + 1 мм и максимальная скорость до 5 м/мин. Эти показатели относятся к конкретной модели и условиям применения. Рабочую скорость для герметичного изделия определяют испытаниями его материала и геометрии.
В расчёт выпуска включите загрузку, установку нахлёста, весь проход, извлечение и контроль. Передайте производителю чертёж и образцы, требования к герметичности и план выпуска. Это позволит сравнить подходящие исполнения МШ и состав оснастки по одной задаче.
Карта проверки полного шва
На чертеже выделите вход, установившийся участок, переходы и окончание. Для замкнутой траектории отдельно отметьте место замыкания. Привяжите наблюдения и результаты испытания к этим зонам. Если дефект возникает только на переходе, усреднённая запись по всему изделию не поможет понять причину. Сохраняйте условия поддержки и направление движения.
При изменении скорости повторите связанную проверку качества, а не только замер времени. Для герметичности используйте утверждённую методику изделия с безопасными условиями испытания. Если контроль показывает утечку, локализуйте её и сопоставьте с картой процесса. После исправления нужно подтвердить всю требуемую совокупность свойств: отсутствие утечки, пригодность соединения и допустимую геометрию. Успех по одному признаку не должен скрывать новое отклонение по другому.
Видимый непрерывный след означает герметичность?
Нет. Соответствие подтверждают согласованным испытанием. Внешний осмотр помогает находить отклонения, но не заменяет проверку утечки.
Можно ли сваривать любой сложный контур?
Нужно проверить доступ роликов, радиусы, поддержку и переходы. Для некоторых геометрий потребуется специальная оснастка или другой технологический маршрут.
Оборудование и подбор
Сравните исполнения в разделе Машины шовной (роликовой) сварки серии МШ 142/162. В каталоге доступны МШ-142-1000, МШ-142-НТу. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.