Рельефная сварка: детали, оснастка и выбор оборудования
Рельефная сварка использует локальные выступы или другую предусмотренную геометрию контакта для концентрации тока и усилия. Этот принцип позволяет решать задачи крепления элементов и соединения деталей, но требует согласования заготовки, оснастки и движения машины. Наличие большого сварочного тока ещё не подтверждает пригодность оборудования.
Как геометрия задаёт процесс
В отличие от обычной точечной схемы, место начального контакта определяется подготовленной геометрией деталей. При нагреве и сжатии она изменяется. Значение имеют высота и форма рельефов, их одинаковость, состояние поверхности и положение относительно электродов. Отклонение одного элемента может изменить распределение нагрузки между контактами.
При нескольких рельефах нужно оценить совместную работу. Нельзя просто разделить общий ток на их количество и считать каждый одинаково нагруженным в реальном процессе. Если контакты замыкаются неравномерно, условия отличаются. Проверка начинается с размеров заготовки и параллельности установки.
Какие детали подходят для рассмотрения
К типовым задачам относятся определённые сварные гайки, крепёжные элементы и детали с подготовленными выступами. Возможность зависит от конструкции соединения и материала. Для каждого изделия нужны чертёж, данные на крепёж и требования к нагрузке. Внешнее сходство двух гаек не подтверждает одинакового режима.
Если деталь имеет покрытие, его учитывают вместе с основной заготовкой. Уточните требования к резьбе, посадке и допустимому выплеску. Соединение может выдерживать механическое испытание, но быть непригодным из-за повреждённой резьбы или неправильного положения крепежа.
Машина должна сопровождать изменение контакта
По мере изменения рельефа механическая система должна поддерживать предусмотренные условия сжатия. Важны жёсткость, движение рабочего органа и диапазон усилия. Выбор только по мощности трансформатора пропускает значительную часть задачи.
Уточните возможность процесса в конкретной комплектации, конструкцию рабочих поверхностей и доступные этапы управления. При необходимости специальной оснастки её включают в согласованное предложение. Стандартная машина для листовых точек не становится автоматически универсальной установкой рельефной сварки.
Оснастка и позиционирование
Деталь должна устанавливаться однозначно, а электроды — обеспечивать правильное положение и контакт. Для крепежа важно не допустить ошибочного разворота или смещения. Направляющие и установочные элементы проектируют с учётом токового пути и защиты от нежелательного шунтирования.
| Что проверить | Какую проблему предупреждает |
|---|---|
| Размеры и одинаковость рельефов | Неравномерное начало процесса |
| Параллельность рабочих поверхностей | Перекос и разное сжатие |
| Положение крепежа | Смещение отверстия или оси |
| Состояние установочного элемента | Нежелательный токовый путь и повреждение детали |
| Резьбу после сварки | Непригодность к последующей сборке |
Как подтверждать качество
Согласуйте метод испытания под назначение соединения: требуемые нагрузки и характер проверки определяет документация на изделие. Для крепежа дополнительно оценивают положение, прилегание и возможность штатной сборки. Визуально плотно сидящая гайка не является достаточным подтверждением прочности.
Выполните серию на материале из реальной поставки. Проверьте крайние сочетания допусков и состояние после прогрева. После смены партии крепежа полезно подтвердить соответствие геометрии и повторяемость результата по принятой процедуре качества.
Что включить в заявку
Передайте чертежи обоих элементов, материал и покрытие, количество соединений, доступ к детали, выпуск и требования к контролю. Если планируется несколько типоразмеров, перечислите их. Удобство смены оснастки может оказаться важнее небольшого сокращения сварочного цикла.
Пробная партия сварного крепежа
Для проверки подготовьте крепёж и лист из реальных поставок. Отметьте геометрию рельефов и условия установки. После сварки оцените требуемую нагрузку, положение и возможность штатной сборки. Если предусмотрена резьба, её пригодность проверяется отдельно от прочности соединения. Выплеск, мешающий сборке, нельзя игнорировать только потому, что образец выдержал механическую пробу.
Повторите контроль после прогрева и смены комплекта заготовок. Если результат меняется между партиями крепежа, сравните размеры и состояние поверхности до корректировки режима. Сохраните согласованный образец и критерии, чтобы новая поставка оценивалась одинаково. При нескольких одновременно работающих рельефах важно подтвердить соединение всех предусмотренных участков, а не получить удовлетворительный общий результат, скрывающий неравномерную работу отдельных контактов.
Можно ли сваривать несколько рельефов одновременно?
При подходящей конструкции это возможно, но распределение тока и усилия нужно подтвердить. Число контактов не является самостоятельной характеристикой производительности.
Подойдёт ли любая сварная гайка того же размера?
Не обязательно. Конструкция рельефов, материал и покрытие могут отличаться. Замена требует проверки в согласованных условиях.
Как избежать завышенных ожиданий?
Привяжите предложение к образцу и измеримым критериям. Отдельно подтвердите процесс, оснастку, контроль и комплект поставки.
Оборудование и подбор
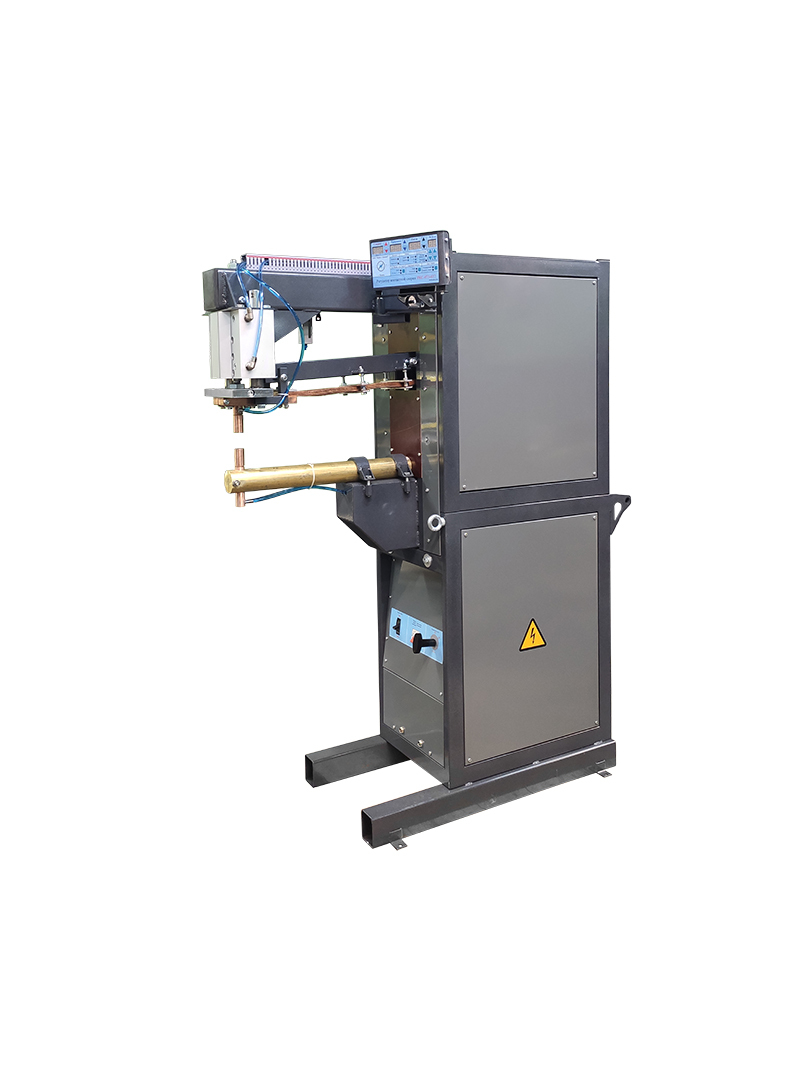
Сравните исполнения в разделе Специальные машины разработанные по потребностям заказчика. В каталоге доступны МТ-23192-500, МТР-16073 500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.