Мощность машины контактной сварки: кВА, ток и требования к сети
Мощность контактной сварки нельзя свести к одному числу. В документации встречаются кВА, кВт, номинальный и максимальный ток, продолжительность включения. Эти показатели нужны для разных расчётов. Их смешение приводит к двум ошибкам: станок выбирают без нужной сварочной способности или площадку готовят к нагрузке, которая отличается от реальной.
Какие величины нужно различать
Сварочный ток протекает во вторичном контуре через электроды и детали. Ток, потребляемый из сети, относится к первичной стороне. Между ними находится трансформатор и, в зависимости от конструкции, другая силовая электроника. Поэтому значение, например 16 кА, нельзя использовать как ток питающего кабеля.
Полная мощность измеряется в кВА, активная — в кВт. Для расчёта энергии и расходов нужны активное потребление и время работы. Для подключения важны также токи, длительность нагрузки, падение напряжения и схема питания. Деление указанного числа кВА на напряжение без понимания схемы даёт ненадёжный результат.
| Показатель | Для чего нужен | Чего не показывает сам по себе |
|---|---|---|
| Максимальный сварочный ток | Оценка доступного диапазона процесса | Допустимый непрерывный выпуск |
| Номинальный ток | Сравнение при заданных условиях | Готовый режим для любой детали |
| Мощность при указанной ПВ | Оценка нагрузочной способности | Средний расход энергии за смену |
| Пиковая потребляемая мощность | Проверка кратковременной нагрузки | Мощность при непрерывной работе |
Что означает продолжительность включения
ПВ характеризует долю времени нагрузки в принятом цикле и имеет смысл только вместе с условиями определения. Показатель 35 кВА при ПВ 50% нельзя автоматически читать как постоянное потребление 17,5 кВт. Для такого вывода недостаточно данных о форме нагрузки, коэффициенте мощности и фактическом цикле.
При сравнении машин выпишите мощность вместе с ПВ, напряжением и пояснениями производителя. Если один паспорт указывает пиковую мощность, а другой — номинальную при заданной ПВ, сначала приведите сравнение к одинаковому смыслу. Иначе более крупное число может обозначать только другой способ представления характеристики.
Почему геометрия контура влияет на подбор
Вылет электродов выбирают по детали, но увеличение рабочего пространства меняет и условия вторичного контура. Длинные токоведущие элементы и расположение металла в зоне контура могут влиять на достижимый ток. Поэтому станок с большим вылетом не следует считать электрически эквивалентным короткому варианту только по названию трансформатора.
Для подбора покажите производителю крайние положения детали. Особенно это важно для крупных корпусов, сеток и изделий, которые охватывают токоведущие части. Проверка на маленьком плоском образце подтверждает возможность сварки пакета, но ещё не подтверждает работу в полной производственной геометрии.
Как оценить подключение к сети
Соберите паспортные требования, длину линии, сведения о доступной мощности, напряжении и других крупных потребителях. Уточните, как машина нагружает фазы. Формулы для однофазной нагрузки и симметричной трёхфазной системы различаются; обозначение сети 380 В не заменяет электрическую схему станка.
Выбор кабеля, защит и коммутационной аппаратуры выполняет специалист по фактической установке. В проверку включают нагрев и падение напряжения во время импульса, а не только среднюю нагрузку. Если рядом работают другие сварочные машины, нужно оценить совпадение импульсов и допустимость совместного режима.
Пример чтения каталога
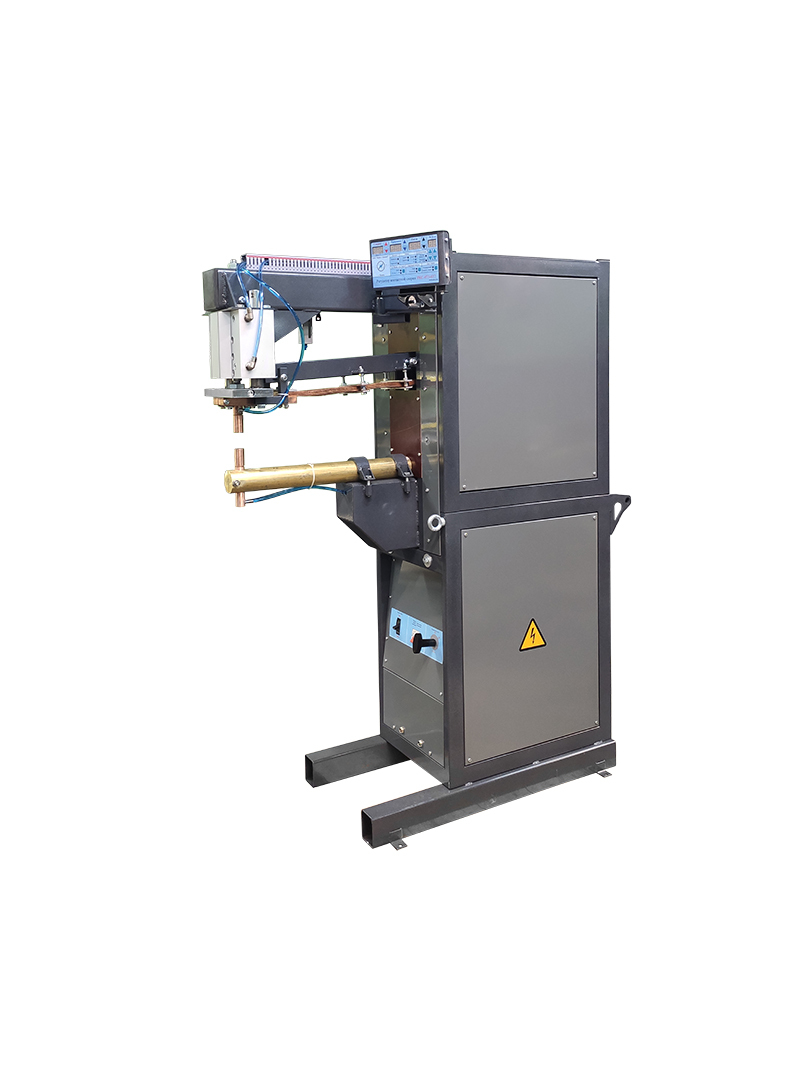
У МТ-23192-500 в каталоге указана мощность 86 кВА при ПВ 50%, у МТР-16073 500 — 35 кВА при ПВ 50%. Эти значения полезны для предварительного сравнения, но готовое решение зависит также от усилия, вылета, материала и требуемого цикла. Нельзя объявить первый станок «в несколько раз производительнее» только по отношению мощностей.
Для оценки затрат используйте измеренную активную энергию серии и число годных изделий. Если за тестовую партию счётчик зарегистрировал 12 кВт·ч и получено 200 годных деталей, удельное потребление этой партии составит 0,06 кВт·ч на деталь. Это условный пример методики, а не характеристика конкретной машины.
Что запросить до покупки
- Схему подключения и требования к питающей линии.
- Определение указанных мощностей и условий ПВ.
- Допустимый цикл для согласованной детали.
- Требования к охлаждению и сжатому воздуху.
- Порядок проверки напряжения и тока при приёмке.
Карточка данных для энергетика
В карточке подключения укажите модель и исполнение, паспортное напряжение, схему питания и заявленные нагрузки вместе с условиями их определения. Добавьте длину будущей линии, место установки, сведения о питающем участке и соседних потребителях. Производственную программу опишите отдельно: длительность серии, число циклов и паузы. Электротехнический специалист должен видеть именно рабочую нагрузку, а не только рекламное значение мощности.
Результат подготовки — согласованное решение по линии и проверка работы при реальном цикле. Если на пробе наблюдалось падение напряжения, сохраните условия и измерения. Не переносите вывод на другую площадку без оценки её сети. После запуска сравните фактические данные с согласованными, чтобы изменение качества сварки не объясняли настройкой машины до проверки условий её питания.
Можно ли рассчитать режим только по формуле нагрева?
Нет. Сопротивление и теплоотвод меняются в ходе сварки. Расчёт помогает понять процесс, но параметры подтверждают пробами и испытанием соединений.
Какой запас заложить на будущее?
Опишите будущую деталь и темп выпуска. Обоснованный запас относится к этим условиям, а не к произвольному проценту от мощности.
Оборудование и подбор
Сравните исполнения в разделе Линейные машины контактной сварки серии МТ-192. В каталоге доступны МТ-23192-500, МТР-16073 500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.