Ошибки при выборе сварочного оборудования и как проверить ТЗ
Ошибки при выборе сварочного оборудования обычно возникают не из-за недостатка характеристик в каталоге, а из-за неполного описания задачи. Закупка сравнивает цену и мощность, технолог думает о соединении, производство — о выпуске. Если эти требования не собрать в одном задании, подходящий по отдельным признакам станок может оказаться неудобным в работе.
Ошибка 1. Выбор только по толщине
Фраза «сваривать металл до 4 мм» не описывает пакет. Два листа по 4 мм, соединение 4 + 1 мм и три слоя требуют разной проверки. Укажите материал каждого элемента, покрытие, способ подготовки и расположение точки. Для прутков запишите оба диаметра и тип соединения.
Попросите привязать предложенную машину к этим исходным данным. Если производитель ссылается на предельную толщину каталога, уточните материал и режим, к которым относится показатель. Так можно отделить предварительную оценку от подтверждённой возможности выполнять именно ваше изделие.
Ошибка 2. Сравнение несопоставимых мощностей
Пиковая мощность и мощность при заданной продолжительности включения не являются одинаковыми показателями. Максимальный сварочный ток также не описывает устойчивый серийный выпуск. Сравнивайте характеристики вместе с условиями измерения, усилием и рабочим вылетом.
Для подключения потребуется паспортная схема и оценка вашей сети. Наличие свободной установленной мощности на предприятии ещё не гарантирует допустимого падения напряжения в конкретной линии. Разницу между сварочным током и током питания нужно учитывать до заказа кабеля и защит.
Ошибка 3. Проверка образца вместо изделия
Плоские купоны полезны для поиска режима, но не показывают доступ электродов после сборки корпуса или работу с длинной сеткой. В полноценном изделии появляются упоры, отбортовки, неудобный центр тяжести и ранее выполненные соединения. Приёмочный образец должен отражать эти условия.
Проведите деталь через весь маршрут на эскизе или макете. Отметьте, где её нужно повернуть, откуда извлечь и какие поверхности могут столкнуться с машиной. Это простая проверка, которая помогает не обнаружить геометрическое ограничение уже после поставки.
Ошибка 4. Расчёт выпуска по скорости машины
Каталожный максимум не включает все действия оператора. Для плана выпуска нужно учитывать загрузку, позиционирование, выгрузку, обслуживание и контроль. Особенно велика разница при частой смене изделий и ручной раскладке стержней. Измерьте текущий цикл по операциям и покажите его поставщику.
| Что забыли | Возможное последствие | Что включить в ТЗ |
|---|---|---|
| Геометрию собранной детали | Недоступная точка | Чертёж и последовательность сборки |
| Переналадку | Низкий выпуск коротких партий | Номенклатуру и частоту смены размера |
| Охлаждение | Остановки после прогрева | Темп и требования к коммуникациям |
| Критерии качества | Спор при приёмке | Метод испытания и допустимый результат |
Ошибка 5. Неясная комплектация
Уточните, что входит в предложение: электроды, держатели, оснастка, система охлаждения, управление и средства контроля. Название серии не гарантирует наличия всех функций, перечисленных для разных исполнений. Нужные опции должны быть явно включены в спецификацию.
Отдельно согласуйте документацию, требования к монтажу и порядок ввода в эксплуатацию. Если часть подготовки выполняет заказчик, назначьте ответственных и сроки. Это позволяет сравнивать итоговую стоимость готового рабочего места, а не только цену базового станка.
Ошибка 6. Приёмка по одной удачной точке
Согласуйте серию, состояние материала и проверку после прогрева. Включите крайние размеры, повторный запуск и переналадку, если они относятся к вашей работе. Результаты фиксируйте вместе с параметрами и идентификацией образцов. Устное «сваривает хорошо» не даёт критерия для повторения результата.
Перед размещением заказа полезно провести совместную проверку задания технологом, производством, энергетиком и закупкой. Каждый должен подтвердить свою часть. Итогом становится перечень измеримых требований и комплект поставки, а не набор общих пожеланий.
Как провести проверку предложения за одну встречу
Соберите участников, отвечающих за технологию, выпуск, качество и подключение. Пройдите по одному изделию от исходной заготовки до контроля. Для каждого этапа задайте три вопроса: чем подтверждается возможность, что входит в поставку и что должен подготовить заказчик. Открытые вопросы запишите рядом с конкретным требованием, а не общим списком пожеланий.
В конце встречи проверьте, что одинаково понимается производительность. Если в предложении указан темп машины, а в плане предприятия требуется выпуск готовых деталей, согласуйте полный цикл. Аналогично уточните значения толщин и мощностей. Результат встречи — исправленное ТЗ и понятная программа подтверждения. Это снижает вероятность того, что две стороны подпишут документы, вкладывая разный смысл в одинаковые слова.
Стоит ли покупать универсальную машину на все задачи?
Универсальность нужно описать перечнем изделий. Проверка крайних материалов и размеров показывает, какие задачи действительно объединяются, а какие требуют другого процесса или оснастки.
Как сравнить предложения разных производителей?
Передайте одинаковое ТЗ и запросите одинаковые критерии подтверждения. Затем сопоставляйте комплектацию, условия подключения, проверенный цикл и расходы на подготовку рабочего места.
Оборудование и подбор
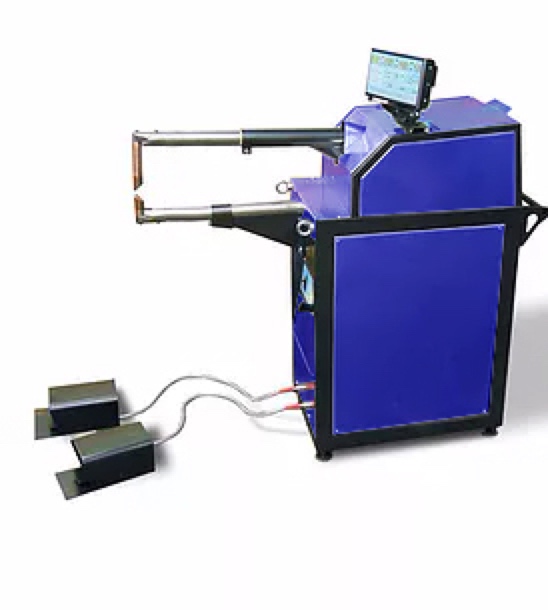
Сравните исполнения в разделе Радиальные машины контактной точечной сварки серии МТР 072 / 073. В каталоге доступны МТР-16073 500, МТ-23192-500. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.