Контактная стыковая сварка металла: сопротивлением и оплавлением
Контактная стыковая сварка соединяет торцы заготовок с использованием электрического нагрева и усилия. Её применяют к определённым материалам и сечениям, но под общим названием скрываются разные процессы. Для выбора машины нужно различать сварку сопротивлением и оплавлением, а также определить требования к готовому стыку.
Сварка сопротивлением и оплавлением
При стыковой сварке сопротивлением торцы находятся в контакте, а нагрев связан с прохождением тока через зону соединения. В процессе оплавления подготовка и нагрев торцов организованы иначе, с последующей осадкой. Параметры движения и электрического цикла должны соответствовать выбранному способу.
Нельзя считать любой станок для стыковой сварки пригодным для обоих процессов. Уточните исполнение, управление, ход и силовые возможности. Схема для металлического прутка также не относится к оборудованию стыковой сварки полимерных труб, несмотря на совпадение части названия.
Почему важна площадь сечения
Для круглого прутка диаметр удобен, но расчётная задача определяется не только им. Для полосы или профиля нужны размеры и форма сечения. При соединении разных элементов укажите оба торца и требования к переходу. Материал, проводимость и механические свойства влияют на выбор процесса.
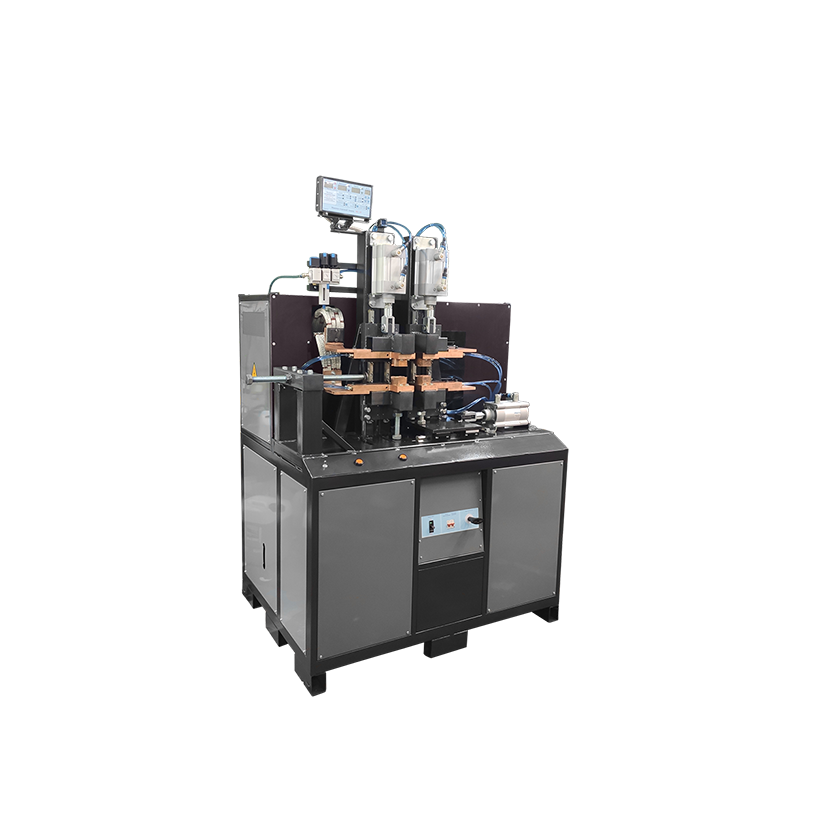
Для МС-18-Н в каталоге указаны разные пределы сечения для оптимального и мягкого либо многоимпульсного режима. Их нельзя объединять в один универсальный максимум без пояснений. Подходящее исполнение выбирают под материал, качество и требуемый цикл, а не по наибольшему числу.
Зажимы и подготовка заготовок
Зажимы должны удерживать материал, обеспечивать предусмотренный токовый контакт и сохранять положение при осадке. Проскальзывание меняет условия процесса и может испортить геометрию. Форма губок, вылет из зажимов и состояние поверхности входят в технологическую настройку.
Подготовку торцов определяют выбранным способом и документацией. Несоосность, различие заготовок и нестабильный размер вылета нельзя исправить одной электрической настройкой. Для длинного прутка или проволоки предусмотрите поддержку, не создающую дополнительного перемещения во время цикла.
Какие характеристики сравнивать
| Группа | Параметры для согласования |
|---|---|
| Материал | Марка, состояние, размеры обоих торцов |
| Зажим | Губки, усилие, вылет, условия токового контакта |
| Осадка | Ход, усилие и последовательность движения |
| Электрический цикл | Ток, длительности и доступные этапы управления |
| Готовый стык | Прочность, утолщение, соосность и последующая обработка |
Как провести пробную сварку
Передайте материал из реальной поставки и образцы крайних сечений. Заранее определите критерии прочности и геометрии. Если соединение будет проходить гибку, вытяжку или другую операцию, её влияние и требования к стыку нужно учитывать в программе проверки.
Оцените несколько последовательных соединений и повторную установку материала. Запишите режим, вылет, состояние губок и результаты испытаний. Красивый внешний поясок не является достаточным доказательством качества внутри сечения, а высокая прочность не отменяет ограничений по размеру утолщения.
Производительность и обработка после сварки
Полный цикл включает подготовку, установку, зажим, сварку, освобождение и необходимые операции со стыком. Если после каждого соединения требуется удалять утолщение, эта операция может ограничивать выпуск. В расчёте учитывают число годных стыков, а не только частоту включения машины.
Для производственной линии проверьте, как стык проходит через направляющие и последующие механизмы. Требования к соосности и поверхности могут быть строже, чем при изготовлении отдельной заготовки. Согласуйте их до выбора оборудования, чтобы не переносить проблему на следующий участок.
Проверка стыка в следующей операции
Если сваренная заготовка затем проходит через направляющую, гибку или другую обработку, включите этот этап в проверку пригодности. Укажите допустимую геометрию стыка и требования к утолщению. Испытание прочности важно, но не отвечает автоматически на вопрос, пройдёт ли соединение через существующую линию без остановки.
Для длинных заготовок отдельно проверьте поддержку при установке и осадке. В протоколе сохраняйте вылет из зажимов и состояние губок: эти условия помогают воспроизвести соединение. Если изменилась подготовка торцов или тип зажима, прежняя запись режима требует проверки. Принятый процесс должен описывать весь путь получения пригодного стыка, включая необходимые последующие операции, а не только включение тока.
Можно ли соединять заготовки разного сечения?
Это отдельная технологическая задача. Нужны размеры обоих элементов, допустимая геометрия перехода и испытания. Подбор по одному максимальному сечению не даёт ответа.
Нужно ли удалять утолщение?
Это зависит от изделия и последующих операций. Допустимые размеры и способ обработки задают в технических требованиях, а не выбирают только по внешнему виду.
Оборудование и подбор
Сравните исполнения в разделе Стыковые машины контактной сварки серии МС. В каталоге доступны МС-18-Н, МС-22-НТ. Пригодность конкретной комплектации для вашей задачи подтверждается по материалу, чертежу и испытаниям. Передать исходные данные можно через контакты компании; весь ассортимент представлен в каталоге оборудования.